Охрана труда для малого бизнеса: минимум требований и документов

Обязана ли маленькая компания соблюдать требования ОТ

Независимо от численности сотрудников, каждый работодатель обязан соблюдать требования охраны труда — это прямое требование Трудового кодекса РФ. Отличие малого бизнеса — в возможности упрощённых процедур для отдельных категорий (микропредприятия до 15 человек могут использовать типовые положения вместо разработки собственных).

Узнать подробнее о полном перечне обязанностей и доступных упрощённых форматах можно у специализированных консультантов по охране труда.

Обязательный минимум для любого работодателя

  • Вводный инструктаж по охране труда при приёме каждого нового сотрудника.
  • Первичный инструктаж на рабочем месте до начала самостоятельной работы.
  • Повторный инструктаж — не реже одного раза в год (или раз в 6 месяцев для вредных условий).
  • Инструкции по охране труда по должностям и видам работ — обязательны для всех.
  • Аптечка первой помощи в соответствии с приказом Минздрава № 1331н.
  • Обучение по электробезопасности — I группа для неэлектротехнического персонала.

Что дополнительно требуется при численности от 50 человек

При численности свыше 50 сотрудников работодатель обязан ввести должность специалиста по охране труда или заключить договор со сторонней аккредитованной организацией на оказание услуг в этой сфере. До 50 человек функции ОТ может исполнять руководитель лично — при наличии соответствующей подготовки.

Специальная оценка условий труда

СОУТ обязательна для всех работодателей, у которых есть сотрудники, работающие на стационарных рабочих местах. Единственное исключение — дистанционные работники и надомники. Периодичность — раз в 5 лет. Стоимость для небольшой компании — от 3 000–5 000 рублей за одно рабочее место.

Типичные ошибки малого бизнеса

Самые частые нарушения при проверках ГИТ: отсутствие журнала инструктажей (или журнал есть, но заполнен задним числом), нет инструкций по охране труда, просрочены удостоверения по электробезопасности, не проведена СОУТ. Всё это исправляется за 2–3 рабочих дня — но лучше сделать это до проверки, а не после.

Как оптимизировать расходы на ОТ в малом бизнесе

Для небольших компаний оптимальный путь — передать функции охраны труда на аутсорсинг. Специализированная организация разработает всю необходимую документацию, проведёт вводные инструктажи и будет обновлять материалы при изменениях законодательства. Стоимость такого сопровождения зачастую ниже, чем самостоятельное устранение нарушений после плановой проверки ГИТ, которая грозит штрафом от 50 000 до 80 000 рублей на организацию. Системный подход к охране труда с самого начала обходится дешевле, чем реактивное устранение замечаний инспектора.
Архитектурные элементы фасада: как детали формируют облик и защищают здание

Архитектурные элементы фасада определяют не только внешний вид здания. Карнизы, русты, наличники, пояса, молдинги, пилястры, замковые камни и другие детали помогают организовать композицию фасада, подчеркнуть пропорции строения, выделить оконные и дверные проемы, визуально разделить этажи и защитить отдельные участки наружных стен от атмосферного воздействия.

Особое место среди фасадного декора занимают русты — рельефные элементы, позволяющие придать стенам выразительную геометрию и создать характерный рисунок кладки. Различные варианты таких изделий представлены в каталоге ТехПроф, где можно подобрать элементы для оформления углов, отдельных участков стены и архитектурных акцентов фасада.

Грамотно подобранный фасадный декор способен заметно изменить восприятие здания без существенной перестройки несущих конструкций. Даже сравнительно простой прямоугольный объем благодаря правильному расположению декоративных элементов получает четкие пропорции, визуальную глубину и индивидуальный архитектурный характер.

Что относится к архитектурным элементам фасада

Под архитектурными элементами фасада понимают функциональные и декоративные детали, размещаемые на наружных стенах здания. Некоторые из них выполняют преимущественно эстетическую задачу, другие защищают стены и проемы, третьи одновременно имеют декоративное и практическое назначение.

К наиболее распространенным фасадным элементам относятся:

  • русты;
  • фасадные карнизы;
  • межэтажные пояса;
  • молдинги;
  • наличники;
  • оконные обрамления;
  • подоконники;
  • сандрики;
  • пилястры;
  • колонны и полуколонны;
  • капители;
  • замковые камни;
  • декоративные кронштейны;
  • консоли;
  • арки;
  • фронтоны;
  • розетки;
  • угловые элементы;
  • цокольный декор.

Количество декоративных деталей зависит от архитектурного стиля здания. В лаконичной современной архитектуре применяется несколько четко выраженных элементов, тогда как классические фасады могут включать сложные комбинации карнизов, колонн, поясов, сандриков и рустованных участков.

Для чего нужен фасадный архитектурный декор

Главная задача архитектурных деталей — организовать плоскость наружной стены. Большая ровная поверхность без членения часто воспринимается визуально тяжелой и однообразной. Горизонтальные и вертикальные элементы позволяют придать фасаду понятную структуру.

Изменение визуальных пропорций

Фасадный декор способен зрительно корректировать размеры здания. Вертикальные пилястры и вытянутые элементы делают строение визуально выше. Горизонтальные карнизы и межэтажные пояса, напротив, подчеркивают ширину фасада.

Этот прием особенно полезен при реконструкции, когда геометрические параметры существующего здания изменить невозможно.

Выделение оконных и дверных проемов

Окна являются одним из главных композиционных элементов фасада. Наличники, сандрики, подоконные элементы и замковые камни формируют вокруг проемов самостоятельную архитектурную композицию.

Правильно подобранное обрамление позволяет объединить окна разного размера в единый визуальный ритм.

Подчеркивание углов здания

Для оформления углов широко применяются русты и специальные угловые элементы. Они создают ощущение массивности конструкции и делают геометрию здания более выразительной.

Этот прием известен на протяжении нескольких столетий и встречается как в исторической архитектуре, так и в проектах современных загородных домов.

Разделение этажей

Межэтажный пояс визуально обозначает границу между уровнями здания. Такое решение особенно эффективно на двух- и трехэтажных фасадах.

Без горизонтального членения высокая стена может выглядеть непропорционально вытянутой. Один или несколько поясов позволяют организовать архитектурный ритм и сделать композицию спокойнее.

Защита отдельных участков стен

Некоторые фасадные элементы одновременно выполняют защитную функцию. Карнизы и отливы уменьшают количество воды, попадающей непосредственно на поверхность стены. Подоконные элементы отводят осадки от нижней части оконного проема.

Поэтому фасадный декор нельзя рассматривать исключительно как украшение.

Русты: один из наиболее выразительных элементов фасада

Руст представляет собой отдельный рельефный блок либо систему элементов, создающих имитацию крупной каменной кладки. Наиболее часто русты размещают по углам здания.

Такое оформление позволяет визуально усилить угловые участки фасада. Благодаря чередованию выступающих деталей возникает характерный ритм, хорошо заметный даже с большого расстояния.

Русты могут иметь:

  • прямоугольную форму;
  • квадратную форму;
  • вытянутые пропорции;
  • выраженную фаску;
  • гладкую поверхность;
  • профилированную поверхность;
  • различную глубину рельефа.

В зависимости от архитектурной задачи элементы располагаются плотно либо с промежутками.

Интересная особенность рустов состоит в том, что первоначально рустовка была связана с реальной обработкой каменных блоков. Со временем этот прием превратился в самостоятельный декоративный инструмент и сегодня может воспроизводиться с помощью относительно легких фасадных материалов.

Карнизы

Фасадный карниз представляет собой горизонтальный выступающий элемент. Чаще всего он располагается в верхней части стены непосредственно под кровлей, однако декоративные карнизы могут применяться и на других уровнях.

Карниз выполняет сразу несколько задач:

  • завершает композицию стены;
  • формирует выразительную линию перехода к кровле;
  • создает светотеневой рисунок;
  • позволяет скрыть отдельные технологические узлы;
  • частично защищает фасад от стекающей воды.

Размер карниза должен соответствовать масштабу здания. Слишком массивный профиль на небольшом доме может выглядеть непропорционально, а слишком узкий элемент практически потеряется на крупном фасаде.

Межэтажные пояса и молдинги

Фасадный пояс представляет собой горизонтальную декоративную полосу, проходящую вдоль стены. Его часто размещают между первым и вторым этажом либо на уровне подоконников.

Молдинг имеет схожую функцию, однако обычно отличается меньшими размерами и более разнообразным профилем.

Эти элементы позволяют:

  • делить фасад на отдельные зоны;
  • объединять окна в единую композицию;
  • создавать горизонтальный ритм;
  • отделять разные виды отделочных материалов;
  • формировать границы цветовых участков.

Например, нижнюю часть стены можно оформить декоративной штукатуркой одного оттенка, верхнюю — другого, а линию перехода подчеркнуть фасадным поясом.

Наличники и оконные обрамления

Оконный проем без дополнительного оформления выглядит как обычное технологическое отверстие в стене. Наличники превращают его в самостоятельный архитектурный элемент.

Обрамление может состоять из нескольких деталей:

  • боковых наличников;
  • верхней планки;
  • подоконного элемента;
  • сандрика;
  • замкового камня;
  • декоративных вставок.

В классической архитектуре оконные композиции нередко имеют сложную многоступенчатую форму. Для современных зданий обычно выбирают более лаконичные прямоугольные профили.

Один из важных принципов — повторяемость. Если на одном фасаде используется несколько одинаковых окон, их оформление желательно выполнять в единой стилистике.

Сандрики

Сандрик располагается над оконным или дверным проемом. Он может иметь прямую, дугообразную, треугольную или более сложную форму.

Помимо декоративной функции выступающий сандрик способен частично уменьшать попадание воды на верхнюю часть проема.

На классических фасадах сандрики часто используются вместе с наличниками, консолями и замковыми камнями.

Замковые камни

Замковый камень традиционно размещается в верхней центральной части арки или оконного обрамления. Исторически такой элемент действительно мог быть частью каменной конструкции арочного свода.

В современном фасадном декоре он чаще выполняет декоративную функцию.

Замковый камень становится визуальным центром оконной композиции. Поэтому его размеры обычно немного превышают размеры соседних элементов.

Пилястры и полуколонны

Пилястра представляет собой вертикальный выступ прямоугольного сечения, условно напоминающий встроенную в стену колонну.

В классическом исполнении пилястра может включать:

  1. базу;
  2. вертикальный ствол;
  3. капитель.

Пилястры позволяют подчеркнуть вертикальные линии здания, оформить входную группу или разделить широкую стену на несколько композиционных участков.

Полуколонны создают более выраженный рельеф и сильнее влияют на светотеневой рисунок фасада.

Фронтоны и декоративные завершения

Фронтон располагается преимущественно в верхней части фасада и может быть связан с конструкцией кровли либо использоваться как декоративное решение.

Наиболее известна треугольная форма, характерная для классической архитектуры. Существуют также лучковые, разорванные и фигурные фронтоны.

В частном строительстве небольшие декоративные фронтоны иногда размещают над окнами и входами.

Из каких материалов производят фасадный декор

Исторически архитектурные элементы выполнялись преимущественно из природного камня, кирпича, гипса и бетона. Такие решения отличаются высокой прочностью, но имеют значительную массу.

Развитие строительных технологий позволило создавать декоративные элементы из более легких материалов.

Натуральный камень

Гранит, известняк, песчаник и другие виды природного камня обладают высокой долговечностью и выразительной природной фактурой.

Основные преимущества:

  • высокая механическая прочность;
  • устойчивость к атмосферным воздействиям;
  • солидный внешний вид;
  • длительный срок службы.

Недостатками становятся высокая стоимость, значительный вес и сложность обработки.

Каменные декоративные элементы создают дополнительную нагрузку на конструкцию здания, поэтому их применение желательно предусматривать еще на стадии проектирования.

Архитектурный бетон

Бетон позволяет создавать сложные профили и крупные декоративные элементы.

Материал отличается прочностью, однако также имеет существенную массу. Для монтажа крупных деталей может потребоваться специальное крепление.

Стеклофибробетон

Стеклофибробетон содержит армирующие волокна, повышающие прочность материала. Благодаря технологии изготовления можно получать относительно тонкие оболочечные элементы сложной формы.

Такой декор применяется как в частной, так и в коммерческой архитектуре.

Полимерные материалы

Легкие фасадные элементы получили широкое распространение благодаря относительно небольшой нагрузке на стены.

Одним из распространенных решений являются изделия на основе пенополистирола с защитно-декоративным покрытием.

Их основные преимущества:

  • небольшой вес;
  • удобство монтажа;
  • возможность изготовления сложной геометрии;
  • широкая номенклатура профилей;
  • возможность окрашивания;
  • меньшая нагрузка на фасад.

Качество таких изделий во многом определяется наружным защитным покрытием. Именно оно принимает основное воздействие осадков, солнечного излучения и перепадов температуры.

Почему легкие фасадные элементы получили широкое распространение

Вес архитектурного декора имеет большое значение, особенно при реконструкции уже построенного дома.

Массивные каменные или бетонные элементы требуют надежного основания и сложной системы крепления. Легкий декор можно устанавливать без серьезного увеличения нагрузки на наружные стены.

Особенно это важно для фасадных теплоизоляционных систем, где декоративный элемент монтируется не непосредственно на несущую стену, а поверх утепленного фасада.

Еще одно преимущество — технологичность изготовления. Современное оборудование позволяет выпускать элементы с точной геометрией, повторяемыми размерами и сложным профилем.

За счет этого можно создавать серии деталей для всего здания: наличники, карнизы, русты и пояса будут соответствовать друг другу по масштабу и стилю.

Где используется архитектурный фасадный декор

Область применения фасадных элементов значительно шире классических особняков.

Частные дома

В индивидуальном строительстве декор используется наиболее активно. Владельцы могут выбрать оформление практически любого архитектурного направления — от сдержанной классики до минималистичных современных решений.

Чаще всего применяют:

  • угловые русты;
  • оконные наличники;
  • подоконные элементы;
  • межэтажные пояса;
  • карнизы;
  • оформление входной группы.

Даже несколько элементов способны существенно изменить внешний вид стандартного проекта.

Многоквартирные дома

В жилых комплексах фасадные элементы позволяют разнообразить протяженные стены и подчеркнуть отдельные секции здания.

Особенно распространены горизонтальные пояса, карнизы, оформление первых этажей и декоративные обрамления окон.

Административные здания

Для общественных и административных объектов архитектурные детали помогают сформировать более представительный внешний вид.

Колонны, пилястры, крупные карнизы и выразительные входные группы традиционно используются на зданиях, которым требуется подчеркнутая монументальность.

Торговые и коммерческие объекты

Фасад становится частью визуальной идентификации объекта. Архитектурные элементы помогают выделить вход, обозначить отдельные зоны и сделать здание узнаваемым.

Реконструкция старых зданий

При ремонте исторических или стилизованных фасадов нередко требуется восстановить утраченные детали.

Современные технологии позволяют воспроизводить форму старых карнизов, наличников, рустов и других элементов по сохранившимся фрагментам или чертежам.

Как фасадный декор влияет на восприятие здания

Человеческое восприятие архитектуры во многом основано на пропорциях, повторении и ритме.

Одинаковые окна, расположенные через равные промежутки, образуют ритмическую систему. Если добавить горизонтальный пояс, появляется дополнительная линия, объединяющая композицию. Угловые русты создают визуальные границы здания.

Особое значение имеет светотень. Любой выступающий элемент образует собственную тень, которая меняется в течение дня.

Именно поэтому один и тот же фасад утром, днем и вечером может выглядеть по-разному. Чем глубже профиль декоративных элементов, тем более выраженным становится объем.

Этот эффект позволяет создавать визуально богатую архитектуру даже при использовании одного цвета отделки.

Как выбрать архитектурные элементы для фасада

Выбор желательно начинать не с отдельной понравившейся детали, а с общей композиции здания.

1. Определить архитектурное направление

Для классического фасада подходят развитые карнизы, русты, пилястры, сандрики и замковые камни.

Современная архитектура обычно требует более простой геометрии: прямых молдингов, лаконичных поясов и минимального количества декора.

2. Учесть размеры здания

Размер декоративного элемента всегда оценивается относительно всей стены.

На фотографии небольшой молдинг может выглядеть выразительно, но на двухэтажном доме высотой несколько метров он станет почти незаметным.

Поэтому профиль желательно оценивать не только в каталоге, но и в масштабе конкретного фасада.

3. Определить главные архитектурные зоны

Обычно выделяют несколько ключевых участков:

  • цоколь;
  • углы;
  • окна;
  • вход;
  • границу этажей;
  • верхнее завершение фасада.

Необязательно декорировать все зоны одновременно. Иногда лучший результат дает оформление только окон, углов и верхнего карниза.

4. Проверить совместимость элементов

Карнизы, наличники и русты должны соответствовать друг другу по масштабу.

Если один элемент выполнен в подчеркнуто массивной классической форме, а остальные имеют почти незаметный минималистичный профиль, композиция может выглядеть случайной.

5. Учесть материал основания

Способ монтажа зависит от типа стены и фасадной системы.

Различаются технологии установки на:

  • кирпич;
  • бетон;
  • газобетон;
  • оштукатуренный фасад;
  • утепленный фасад.

Для тяжелых элементов требования к креплению значительно выше.

Лучшие варианты оформления фасада

Универсального набора декора не существует, однако несколько решений отличаются хорошей композиционной устойчивостью.

Русты на углах и карниз по периметру

Такое сочетание подходит для большинства частных домов классической и неоклассической архитектуры.

Угловые элементы формируют границы здания, а верхний карниз завершает композицию.

Наличники и подоконные элементы

Хороший вариант для фасада, где основную роль играют оконные проемы.

Обрамления могут быть контрастными по цвету либо окрашиваться в близкий к стене оттенок.

Межэтажный пояс с оконным декором

Подходит для двухэтажных домов. Пояс визуально разделяет уровни, а наличники создают ритм оконных проемов.

Минималистичные молдинги

Для современной архитектуры часто достаточно нескольких прямых горизонтальных и вертикальных элементов.

Они создают геометрический рисунок без выраженной классической стилистики.

Преимущества архитектурных элементов перед одной только отделкой цветом

Самый простой способ изменить фасад — использовать несколько оттенков штукатурки или краски. Такой метод действительно позволяет разделить поверхность на зоны, но практически не создает объем.

Архитектурный декор работает иначе.

Выступающие элементы формируют реальный рельеф, который сохраняется при любом освещении. Даже если стена и декоративные детали окрашены в один цвет, благодаря теням они хорошо различимы.

В этом состоит важное преимущество объемного фасадного оформления перед исключительно цветовым дизайном.

Еще одно отличие — возможность визуальной коррекции архитектуры. Цвет способен выделить участок стены, но не может физически изменить ее рельеф. Карниз, пилястра или руст действительно выступают относительно основной поверхности и меняют восприятие геометрии здания.

Почему чрезмерное количество декора может ухудшить фасад

Распространенная ошибка — попытка использовать одновременно как можно больше архитектурных элементов.

Карнизы, колонны, русты, сандрики, молдинги, замковые камни и декоративные розетки сами по себе могут выглядеть эффектно, однако их одновременное применение требует строгой композиции.

На небольшом доме избыточное количество деталей часто приводит к визуальной перегруженности.

Профессиональная архитектурная композиция строится на иерархии. Некоторые элементы должны быть главными, другие — вспомогательными.

Например, если основным акцентом является входная группа с колоннами, оконные обрамления разумно сделать более спокойными.

Значение цвета

Цвет архитектурных элементов способен полностью изменить характер фасада.

Контрастный декор делает геометрию здания более заметной. Светлые наличники на темной стене хорошо читаются даже с большого расстояния.

Если элементы окрашены в тот же оттенок, что и основная поверхность, оформление становится более сдержанным. В этом случае композиция строится преимущественно на рельефе и тенях.

Популярным решением остается сочетание двух близких оттенков: основной цвет стены и немного более светлый или темный декор.

Что учитывать при монтаже

Даже качественный архитектурный элемент не обеспечит ожидаемого результата при неправильной установке.

Перед монтажом необходимо проверить:

  • состояние основания;
  • геометрию стен;
  • уровень влажности поверхности;
  • совместимость монтажных составов;
  • температурный режим работ;
  • расположение стыков;
  • герметизацию соединений;
  • подготовку поверхности под окрашивание.

Особое внимание уделяется стыкам. После монтажа отдельные детали должны визуально восприниматься как единая архитектурная форма.

На длинных карнизах и молдингах качество соединения соседних элементов особенно заметно.

Как фасадный декор сочетается с утеплением

Системы наружной теплоизоляции значительно расширили возможности применения легких архитектурных элементов.

Декор может устанавливаться непосредственно на подготовленную поверхность фасадной системы, если технология и характеристики конкретных материалов предусматривают такой способ монтажа.

Это позволяет одновременно решить две задачи: повысить энергоэффективность здания и изменить его архитектурный облик.

При проектировании важно учитывать толщину утеплителя, положение окон относительно наружной плоскости стены и глубину декоративных профилей.

Важные особенности, о которых часто забывают

Фасад воспринимается не с расстояния одного метра. Основная композиция здания оценивается с десятков метров, поэтому слишком мелкий декор может оказаться практически незаметным.

Еще одна особенность связана с освещением. Северная сторона получает меньше прямого солнечного света, поэтому неглубокий рельеф там выглядит менее выразительно. На солнечных фасадах даже небольшой профиль способен создавать хорошо заметную тень.

Следует учитывать и будущую эксплуатацию. Чем сложнее форма элемента и чем больше горизонтальных поверхностей он имеет, тем выше вероятность накопления пыли, воды и загрязнений.

Поэтому архитектурная выразительность должна сочетаться с практичностью.

Фасадный декор для нового строительства и реконструкции

В новом проекте архитектурные элементы лучше предусматривать одновременно с разработкой фасада. Это позволяет заранее согласовать размеры окон, положение межэтажных поясов, высоту карниза и расположение рустов.

При реконструкции задача сложнее, поскольку приходится работать с существующими пропорциями.

Однако именно здесь декоративные элементы оказываются особенно полезными. Без изменения несущей конструкции можно зрительно увеличить высоту окон, подчеркнуть углы, разделить протяженную стену или сформировать более выразительную входную группу.

Срок службы и обслуживание

Долговечность фасадного декора зависит не только от материала, но и от качества монтажа, защитного покрытия и условий эксплуатации.

На элементы наружной отделки постоянно воздействуют:

  • осадки;
  • мороз;
  • солнечное излучение;
  • перепады температуры;
  • ветер;
  • пыль;
  • механические нагрузки.

Особое значение имеет защита от проникновения воды в стыки. При замерзании влага увеличивается в объеме и постепенно разрушает плохо защищенные соединения.

Фасад рекомендуется периодически осматривать. Небольшие повреждения покрытия проще устранить сразу, чем впоследствии ремонтировать крупный участок.

Архитектурная выразительность без изменения конструкции здания

Одно из ключевых достоинств современного фасадного декора заключается в возможности существенно изменить внешний вид здания без дорогостоящей перестройки.

Для стандартного загородного дома иногда достаточно нескольких решений: обозначить углы рустами, оформить окна наличниками, провести межэтажный пояс и установить выразительный верхний карниз.

Стена остается конструктивно прежней, однако визуальное восприятие здания меняется полностью.

По этой причине архитектурные элементы применяются не только при строительстве дорогих индивидуальных домов. Они востребованы при реконструкции типовых коттеджей, ремонте общественных зданий, оформлении коммерческих объектов и обновлении многоквартирных домов.

Наиболее удачный фасад обычно отличается не количеством декоративных деталей, а точностью их выбора. Русты должны подчеркивать углы, карнизы — завершать архитектурную композицию, наличники — организовывать оконные проемы, а пояса и молдинги — формировать правильные пропорции стены. Когда каждый элемент имеет понятную функцию и соответствует масштабу здания, фасад сохраняет выразительность многие годы и не зависит от кратковременных дизайнерских тенденций.

Дизельный генератор 60 кВт: характеристики и применение

Электростанция мощностью 60 кВт относится к востребованному классу оборудования для автономного и резервного энергоснабжения. дизельные генераторы б у такой мощности используют на строительных площадках, производственных территориях, складах, коммерческих объектах и других площадках, где требуется стабильная подача электроэнергии. При выборе установки на 60 кВт важно учитывать не только номинальную мощность, но и тип двигателя, расход топлива, характеристики альтернатора, режим эксплуатации и фактическое техническое состояние оборудования.

Что можно подключить к генератору 60 кВт

Номинальная мощность 60 кВт позволяет одновременно питать достаточно большое количество оборудования, однако реальная возможность подключения определяется характером нагрузки.

При подборе учитывают:

  • суммарную мощность потребителей;
  • пусковые токи электродвигателей;
  • коэффициент мощности;
  • продолжительность работы;
  • количество одновременно включаемых устройств;
  • необходимый резерв.

Особенно внимательно следует рассчитывать нагрузку при подключении насосов, компрессоров, станков и других электродвигателей. В момент запуска они могут потреблять значительно больше энергии, чем в штатном режиме.

Основные технические параметры

Для генератора недостаточно знать только значение мощности. Полная характеристика включает несколько показателей, которые определяют возможности электростанции.

Обычно оценивают:

  • номинальную и максимальную мощность;
  • напряжение;
  • частоту;
  • количество фаз;
  • частоту вращения двигателя;
  • расход топлива;
  • объем топливного бака;
  • тип системы охлаждения;
  • уровень шума;
  • массу и габариты.

Для промышленного применения наиболее распространено трехфазное исполнение с напряжением 400/230 В и частотой 50 Гц, однако конкретные параметры необходимо проверять по паспорту выбранной модели.

Дизельный двигатель

Двигатель является основным силовым агрегатом электростанции. Он преобразует энергию топлива в механическую, которая затем передается альтернатору.

При осмотре б/у генератора необходимо проверить:

  1. Запуск двигателя на холодную.
  2. Стабильность оборотов.
  3. Наличие посторонних шумов.
  4. Состояние выхлопа.
  5. Давление масла.
  6. Температуру охлаждающей жидкости.
  7. Отсутствие подтеков.
  8. Работу двигателя при изменении нагрузки.

Наработка в моточасах имеет значение, но не должна рассматриваться отдельно от истории технического обслуживания.

Расход топлива на 60 кВт

Потребление дизельного топлива зависит от фактической нагрузки. Электростанция, работающая на половине мощности, и установка, постоянно загруженная практически до номинального значения, будут расходовать разное количество топлива.

На экономичность влияют:

  • модель и мощность двигателя;
  • степень загрузки;
  • состояние топливной аппаратуры;
  • состояние форсунок;
  • качество топлива;
  • чистота фильтров;
  • техническое обслуживание.

Поэтому при выборе б/у генератора желательно уточнять расход не только при максимальной мощности, но и при типичных для будущего объекта режимах.

Альтернатор и стабильность напряжения

Альтернатор отвечает за выработку электрической энергии. Его состояние непосредственно влияет на качество электроснабжения подключенных устройств.

При диагностике проверяются:

  • выходное напряжение;
  • частота;
  • работа системы возбуждения;
  • состояние обмоток;
  • подшипники;
  • электрические соединения;
  • реакция на подключение нагрузки.

Исправная установка должна стабильно поддерживать рабочие параметры при изменении нагрузки в пределах предусмотренного режима.

Охлаждение двигателя

При продолжительной работе генератор выделяет значительное количество тепла. Поэтому исправная система охлаждения необходима для стабильной эксплуатации.

Перед покупкой проверяют:

  • радиатор;
  • вентилятор;
  • насос охлаждающей жидкости;
  • патрубки;
  • расширительный бачок;
  • состояние охлаждающей жидкости;
  • отсутствие утечек.

Загрязненный радиатор способен ухудшать теплоотвод и приводить к повышению температуры двигателя при длительной работе под нагрузкой.

Топливный бак и автономность

Продолжительность работы без дозаправки зависит от двух основных параметров — расхода топлива и вместимости бака. Для удаленных объектов это может иметь большое значение.

При выборе оценивают:

  • объем бака;
  • расчетный расход;
  • наличие датчика уровня;
  • состояние топливных магистралей;
  • герметичность бака.

Если генератор используется как резервный источник, большой запас топлива может позволить ему длительное время поддерживать работу оборудования при отключении основной сети.

Где используется генератор 60 кВт

Электростанция такой мощности может применяться в различных сферах.

Наиболее распространенные варианты:

  • строительные площадки;
  • небольшие производственные объекты;
  • складские комплексы;
  • мастерские;
  • торговые помещения;
  • фермерские и хозяйственные объекты;
  • удаленные площадки;
  • резервное питание инженерных систем.

При использовании в качестве основного источника необходимо дополнительно учитывать продолжительность непрерывной работы и особенности обслуживания двигателя.

Открытое исполнение или кожух

Дизельные электростанции выпускаются в открытом исполнении и в шумозащитном кожухе. Выбор зависит от места установки.

Открытый генератор обычно размещают в специально подготовленном помещении или под защищенным навесом. Модель в кожухе удобнее для установки на открытой площадке, поскольку корпус защищает основные узлы от атмосферных воздействий и снижает уровень шума.

При этом даже закрытую установку нельзя устанавливать без учета требований к вентиляции и отводу выхлопных газов.

Проверка б/у генератора перед покупкой

Главная задача осмотра — определить реальное состояние оборудования и сопоставить его с заявленными характеристиками.

Желательно выполнить:

  • визуальный осмотр;
  • запуск двигателя;
  • проверку давления масла;
  • контроль температуры;
  • проверку напряжения и частоты;
  • испытание под нагрузкой;
  • проверку системы управления;
  • осмотр топливной системы;
  • диагностику системы охлаждения;
  • проверку альтернатора.

Испытание под нагрузкой особенно важно: работа без подключенных потребителей не позволяет полноценно оценить поведение электростанции в реальных условиях.

Наработка и история обслуживания

Количество моточасов помогает оценить интенсивность использования техники, но не является единственным показателем ее ресурса. Намного информативнее рассматривать наработку вместе с историей обслуживания.

Следует выяснить:

  • когда менялось масло;
  • какие фильтры устанавливались;
  • проводился ли ремонт двигателя;
  • обслуживалась ли топливная аппаратура;
  • ремонтировался ли альтернатор;
  • заменялись ли подшипники;
  • при каких нагрузках работала установка.

Регулярное техническое обслуживание способно существенно повлиять на фактическое состояние генератора.

Итог

Дизельная электростанция мощностью 60 кВт подходит для широкого спектра задач, связанных с автономным или резервным электроснабжением. При выборе б/у оборудования важно комплексно оценивать мощность, характеристики двигателя и альтернатора, расход топлива, объем бака, систему охлаждения и условия эксплуатации. Отдельное внимание следует уделить испытанию под нагрузкой и истории обслуживания. Такой подход позволяет определить фактические возможности генератора и подобрать оборудование, которое соответствует требованиям конкретного объекта.

Взрывобезопасные пылесосы: устройство, классы защиты, области применения и критерии выбора

Промышленная пыль далеко не всегда является только санитарной проблемой. На предприятиях деревообработки, пищевой промышленности, химического производства, фармацевтики, металлургии и ряда других отраслей мелкодисперсные частицы способны образовывать с воздухом горючие и взрывоопасные смеси. В таких условиях обычный промышленный пылесос сам может стать источником воспламенения — например, из-за искры в электродвигателе, накопившегося статического заряда или нагрева отдельных элементов.

Для работы в подобных помещениях применяется специальное оборудование, конструкция которого рассчитана на предотвращение появления опасных источников воспламенения. Технические характеристики, особенности исполнения и возможные конфигурации оборудования можно сопоставить, изучив подробнее о взрывобезопасных пылесосах. При выборе важно учитывать не только производительность аппарата, но и категорию взрывоопасной зоны, свойства собираемой пыли, способ фильтрации, наличие антистатических элементов и допустимый режим эксплуатации.

Что представляет собой взрывобезопасный пылесос

Взрывобезопасный пылесос — это промышленная уборочная установка, конструкция которой снижает вероятность воспламенения горючей пыли, газа, пара или иной потенциально опасной среды. Главное отличие такого оборудования от стандартного промышленного пылесоса заключается не в мощности всасывания, а в комплексе технических мер безопасности.

В зависимости от исполнения применяются:

  • антистатические корпуса, шланги и принадлежности;
  • электропроводящие соединения;
  • система выравнивания электрического потенциала;
  • двигатели соответствующего защищённого исполнения;
  • элементы, не создающие опасного искрения;
  • термостойкие детали;
  • специальные фильтры;
  • герметичные соединения;
  • заземление оборудования;
  • контроль температуры отдельных узлов;
  • конструкции, препятствующие накоплению заряда статического электричества.

Наличие одного антистатического шланга ещё не делает аппарат взрывобезопасным. Оценивается вся конструкция в целом: двигатель, электрооборудование, система фильтрации, корпус, контейнер, шланги, насадки и способ отвода заряда.

Почему производственная пыль может взрываться

Многие вещества, которые в обычном состоянии не воспринимаются как опасные, становятся пожаро- и взрывоопасными после измельчения до состояния мелкой пыли.

К таким материалам относятся древесина, мука, сахар, крахмал, какао, некоторые пластмассы, уголь, алюминий, магний, химические порошки, фармацевтическое сырьё и значительное количество органических соединений.

Причина связана с увеличением площади поверхности вещества. Крупный кусок материала может гореть медленно, тогда как огромное количество микроскопических частиц, распределённых в воздухе, соприкасается с кислородом практически всей поверхностью одновременно.

Для возникновения пылевого взрыва обычно требуется сочетание нескольких факторов:

  1. наличие горючего материала;
  2. достаточно мелкая фракция частиц;
  3. определённая концентрация пыли в воздухе;
  4. кислород;
  5. замкнутое либо частично замкнутое пространство;
  6. источник воспламенения.

Источником воспламенения может стать электрическая искра, горячая поверхность, механическое трение, открытое пламя или электростатический разряд.

Особенно опасным является вторичный взрыв. Первый локальный хлопок поднимает в воздух пыль, лежащую на перекрытиях, оборудовании, балках и коммуникациях. После этого образуется значительно более крупное пылевое облако, способное вызвать повторный взрыв существенно большей силы. По этой причине регулярное удаление осевшей пыли является элементом промышленной безопасности, а не только поддержанием чистоты.

Чем взрывобезопасный пылесос отличается от обычного

Стандартный промышленный пылесос рассчитан прежде всего на высокую нагрузку, продолжительную работу и сбор большого количества загрязнений. Однако высокая производительность сама по себе ничего не говорит о возможности эксплуатации во взрывоопасной среде.

В обычном оборудовании потенциальными источниками воспламенения могут быть:

  • щёточный электродвигатель;
  • выключатели и электрические контакты;
  • статический заряд на пластиковом шланге;
  • электрические соединения;
  • перегретый двигатель;
  • трение металлических элементов;
  • искрение при попадании отдельных частиц внутрь оборудования.

Во взрывобезопасной модели эти риски учитываются ещё на стадии проектирования.

Особое значение имеет электрическая непрерывность системы. Заряд должен безопасно отводиться от насадки через шланг и корпус оборудования к заземлению. Если в этой цепи имеется диэлектрический участок, например обычный пластиковый переходник, антистатические свойства всей системы могут оказаться нарушены.

Где применяется такое оборудование

Деревообработка

При распиловке, шлифовании и фрезеровании древесины образуется большое количество мелкой пыли. Особенно опасны участки шлифования, мебельные производства, предприятия по изготовлению древесных плит и системы удаления отходов деревообработки.

Взрывобезопасные пылесосы могут использоваться для уборки оборудования, пола, технологических линий, вытяжных систем и труднодоступных поверхностей.

Пищевая промышленность

Мука, сахарная пудра, крахмал и некоторые другие пищевые порошки способны образовывать взрывоопасные пылевоздушные смеси.

На производстве оборудование применяется возле смесителей, дозаторов, фасовочных аппаратов, конвейеров, мельниц и участков пересыпания сухого сырья.

Металлообработка

Особого внимания требует мелкодисперсная пыль алюминия, магния и некоторых других металлов. Определённые металлические порошки обладают высокой реакционной способностью, поэтому требования к системе уборки могут быть существенно строже, чем при работе с обычной минеральной пылью.

Для конкретного материала необходимо учитывать не только взрывоопасность, но и его химическую совместимость с фильтрами, корпусом и способом сбора.

Химическое производство

Порошкообразные реагенты, полимеры, красители, смолы и компоненты химических смесей могут обладать различными характеристиками горючести.

Здесь особенно важны точное определение категории рабочей среды и соответствие оборудования конкретным условиям эксплуатации.

Фармацевтическая промышленность

На предприятиях фармацевтической отрасли одновременно предъявляются высокие требования к чистоте производства и безопасному сбору мелкодисперсного сырья.

Пылесосы могут использоваться при загрузке и разгрузке оборудования, таблетировании, смешивании порошков, упаковке и санитарной очистке технологических помещений.

Окрасочные и полимерные производства

Порошковые краски и некоторые полимерные материалы также способны создавать потенциально опасные среды. Для таких участков применяют аппараты соответствующего исполнения с антистатическими принадлежностями и контролируемым отводом заряда.

Взрывоопасные зоны и почему они имеют значение

На промышленных объектах опасные участки классифицируются в зависимости от характера среды и вероятности её появления.

Для пылевых сред обычно используются зоны 20, 21 и 22.

Зона 20

Взрывоопасное облако горючей пыли присутствует постоянно, длительное время либо возникает часто.

Такие условия характерны главным образом для внутреннего пространства некоторых технологических установок, бункеров, фильтров и систем транспортировки порошковых материалов.

Зона 21

Опасная концентрация пыли может периодически возникать при нормальной работе оборудования.

Примером являются участки возле мест загрузки, выгрузки и пересыпания порошкообразных материалов.

Зона 22

В нормальном рабочем режиме образование опасного пылевого облака маловероятно, а если оно возникает, то сохраняется относительно недолго.

Несмотря на меньшую вероятность возникновения опасной среды, использование неподходящего электрического оборудования в таких помещениях также недопустимо.

Для газов и паров применяется другая классификация — зоны 0, 1 и 2. Поэтому пылезащищённый аппарат нельзя автоматически считать пригодным для любой газовой взрывоопасной среды.

Виды взрывобезопасных пылесосов

Электрические модели

Наиболее распространённый вариант для предприятий, где имеется подходящая электрическая инфраструктура.

Электрические установки удобны при стационарной и мобильной уборке, могут комплектоваться различными двигателями, фильтрами и системами выгрузки.

Главное условие — соответствие электрооборудования категории зоны, в которой предполагается эксплуатация.

Пневматические модели

В некоторых производственных условиях предпочтительнее аппараты, работающие от сжатого воздуха.

Отсутствие обычного электрического двигателя позволяет исключить часть электрических рисков. Такие установки востребованы там, где уже имеется промышленная пневматическая сеть.

Недостатком становится зависимость от производительности компрессорной системы и расхода сжатого воздуха.

Стационарные установки

Используются на постоянных технологических участках и могут интегрироваться в производственную линию.

Их преимуществом является возможность организовать сбор загрязнений непосредственно в точке их образования.

Мобильные пылесосы

Оборудуются колёсной базой и предназначены для перемещения между рабочими зонами.

Такой вариант удобен для обслуживания цехов, складов и нескольких технологических участков одним аппаратом.

Фильтрация опасной пыли

Фильтр является одним из наиболее важных компонентов промышленного пылесоса. Его задача состоит не только в защите двигателя, но и в предотвращении возвращения собранных частиц обратно в помещение.

Для мелкодисперсных загрязнений применяются многоступенчатые системы.

Типичная схема может включать:

  • предварительное отделение крупных частиц;
  • основной фильтр большой площади;
  • дополнительный фильтр тонкой очистки;
  • HEPA-фильтр для особо мелкой пыли.

Конкретная схема зависит от характера материала.

Чем быстрее фильтр покрывается плотным слоем загрязнений, тем сильнее уменьшается воздушный поток. Поэтому на производствах с большим количеством пыли большое значение имеет механизм очистки фильтрующего элемента.

Применяется механическое встряхивание, обратная продувка, импульсная очистка и другие системы.

Автоматическая очистка особенно удобна при продолжительной работе, поскольку позволяет уменьшить количество остановок оборудования.

Что означают классы пыли L, M и H

В профессиональном уборочном оборудовании встречается классификация пыли по степени опасности.

Класс L

Предназначен для относительно малоопасных загрязнений. Требования к эффективности фильтрации здесь сравнительно умеренные.

Класс M

Применяется при работе с более опасной мелкодисперсной пылью. В эту категорию могут попадать отдельные виды древесной, минеральной и производственной пыли.

Класс H

Предназначен для особо опасных загрязнений, для которых требуется очень высокая степень удержания частиц.

Важно учитывать, что класс пыли и взрывозащищённость характеризуют разные свойства оборудования. Аппарат с высокоэффективным фильтром не становится автоматически взрывобезопасным. И наоборот, наличие взрывозащищённого исполнения не означает, что система фильтрации подходит для любого токсичного или канцерогенного вещества.

Антистатическая защита

При движении сухой пыли и воздуха по шлангу возникает трение. Если материалы оборудования обладают высоким электрическим сопротивлением, заряд может постепенно накапливаться.

Потенциал иногда достигает значительных величин, после чего происходит короткий электрический разряд. Человек воспринимает его как небольшую искру, однако во взрывоопасной среде энергии такого разряда может оказаться достаточно для воспламенения смеси.

Поэтому качественная система предусматривает электропроводящие или антистатические:

  • шланги;
  • соединительные муфты;
  • трубки;
  • насадки;
  • элементы контейнера.

Необходимо также правильно организовать заземление. Использование антистатического шланга при незаземлённом корпусе не решает проблему отвода заряда полностью.

Сбор сухих и влажных материалов

Не каждый взрывобезопасный пылесос предназначен одновременно для сухой пыли и жидкостей.

При выборе необходимо точно определить, что именно будет попадать внутрь аппарата. Возможны различные варианты:

  • исключительно сухая пыль;
  • крупная стружка и частицы;
  • влажные загрязнения;
  • технологические жидкости;
  • смесь жидкости с твёрдыми частицами.

Для металлических порошков вопрос особенно сложен. Некоторые металлы способны вступать в реакцию с водой, а свойства материала после увлажнения могут существенно изменяться. Поэтому произвольно применять влажный способ сбора вместо сухого нельзя.

Контейнер и система выгрузки

На небольших производствах удобен съёмный металлический контейнер. После заполнения его отсоединяют и освобождают от собранного материала.

При больших объёмах пыли применяются более производительные решения:

  • увеличенные контейнеры;
  • мешковые системы;
  • непрерывные пакеты;
  • циклонные предварительные сепараторы;
  • шлюзовые разгрузочные устройства;
  • централизованные системы сбора.

Предварительный сепаратор позволяет отделить значительную долю крупных частиц до их попадания в основной пылесос. Это уменьшает нагрузку на фильтр и увеличивает фактическую вместимость системы.

Производительность и разрежение — не одно и то же

При сравнении промышленных пылесосов часто ошибочно ориентируются только на мощность двигателя.

Практическую эффективность определяют прежде всего два параметра: расход воздуха и создаваемое разрежение.

Большой воздушный поток полезен для захвата значительного количества лёгкой пыли. Высокое разрежение требуется при работе с тяжёлыми частицами, длинными шлангами или сопротивлением технологической системы.

Поэтому аппарат с большей электрической мощностью не обязательно будет эффективнее в конкретной задаче.

Необходимо учитывать:

  • диаметр шланга;
  • его длину;
  • плотность материала;
  • размер частиц;
  • сопротивление фильтров;
  • предполагаемый режим работы.

Лучшие варианты для разных условий эксплуатации

Универсального взрывобезопасного пылесоса для всех производств не существует. Лучшим является исполнение, параметры которого соответствуют конкретной технологической задаче.

Для периодической уборки небольшого участка рациональны мобильные модели с компактным контейнером и удобной системой очистки фильтра.

Для цеха с постоянным образованием большого количества лёгкой пыли лучше подходят установки с высокой производительностью по воздуху, увеличенной площадью фильтра и системой автоматической очистки.

При сборе тяжёлой металлической стружки требуется значительное разрежение и механически прочная конструкция.

Для непрерывного технологического процесса предпочтительны стационарные трёхфазные установки, рассчитанные на длительную работу.

При больших объёмах отходов выгодно использовать предварительный сепаратор или систему непрерывной выгрузки, поскольку остановка аппарата после заполнения небольшого контейнера будет снижать производительность всего участка.

Для помещений, где использование электрического оборудования ограничено, одним из наиболее подходящих решений может стать пневматический аппарат.

Преимущества перед обычными способами уборки

Использование специализированного пылесоса имеет ряд преимуществ по сравнению с ручной уборкой, подметанием и продувкой сжатым воздухом.

Пыль не поднимается повторно в воздух

При подметании мелкодисперсные частицы неизбежно разлетаются по помещению. Пылесос сразу направляет их внутрь закрытой системы.

Можно очищать оборудование

С помощью насадок и шлангов удаляется пыль с корпусов станков, технологических конструкций, кабельных каналов, балок и других сложных поверхностей.

Сокращается распространение загрязнений

Собранная пыль остаётся в герметичном контейнере или мешке, а не переносится по производственному помещению.

Уменьшается концентрация горючего материала

Регулярное удаление осевшей пыли снижает количество вещества, способного участвовать во вторичном пылевом взрыве.

Повышается качество санитарной очистки

Особенно это важно на пищевых, фармацевтических и высокоточных производствах.

Продувка оборудования сжатым воздухом, напротив, часто только перемещает загрязнения с одной поверхности на другую и создаёт плотное облако мелких частиц.

На какие характеристики смотреть при выборе

Перед приобретением оборудования необходимо составить техническое описание задачи.

Следует определить:

  1. тип собираемого вещества;
  2. размер и плотность частиц;
  3. способность материала воспламеняться;
  4. требуемую категорию взрывозащиты;
  5. класс опасности пыли;
  6. необходимый расход воздуха;
  7. требуемое разрежение;
  8. продолжительность непрерывной работы;
  9. предполагаемый объём отходов;
  10. длину и диаметр шланга;
  11. необходимость сбора жидкостей;
  12. способ выгрузки контейнера;
  13. требования к тонкости фильтрации.

Для производственных объектов особенно важно рассматривать аппарат не отдельно, а как элемент общей системы безопасности предприятия.

Типичные ошибки

Одна из самых серьёзных ошибок — использование обычного строительного пылесоса для уборки потенциально взрывоопасной пыли только потому, что он имеет мощный двигатель и качественный фильтр.

Другой распространённый случай — замена штатного антистатического шланга дешёвым пластиковым аналогом. Такая деталь способна нарушить электрическую непрерывность всей системы.

Опасно также устанавливать неоригинальные фильтры неизвестного сопротивления. Если воздушный поток резко уменьшается, двигатель может работать в ненормальном режиме, а эффективность сбора пыли заметно снизится.

Ещё одна ошибка — выбирать оборудование только по объёму контейнера. Для мелкой пыли намного важнее площадь фильтра, способ его очистки и сохранение стабильного воздушного потока.

Несколько важных технических фактов

Пылевой взрыв возможен даже при веществах, которые в массивном состоянии трудно воспламенить. Решающее значение имеет размер частиц и концентрация их в воздухе.

Чем мельче частицы, тем быстрее они могут вступать в реакцию с кислородом.

Наиболее опасная пыль часто практически незаметна визуально: крупные частицы быстро оседают, а мелкая фракция длительное время остаётся в воздухе.

Пластиковый шланг способен участвовать в накоплении статического заряда, поэтому материал аксессуаров имеет такое же значение, как конструкция самого пылесоса.

Слой пыли на оборудовании опасен даже тогда, когда в воздухе её концентрация невелика. При аварии этот слой способен подняться и сформировать вторичное пылевое облако.

Высокоэффективная фильтрация и взрывозащищённость не являются взаимозаменяемыми характеристиками. Они решают разные задачи и должны оцениваться независимо.

Обслуживание и контроль состояния

Безопасность оборудования сохраняется только при правильной эксплуатации.

Необходимо регулярно проверять состояние:

  • шлангов;
  • электрических соединений;
  • заземления;
  • фильтров;
  • уплотнений;
  • контейнера;
  • механизма очистки;
  • колёс и фиксаторов;
  • кабеля питания;
  • защитных элементов двигателя.

Повреждённый антистатический шланг нельзя рассматривать только как механическую неисправность. Нарушение проводящего слоя способно изменить электрические характеристики всей системы.

Фильтр также следует обслуживать в соответствии с фактической нагрузкой. Работа с полностью забитым элементом снижает расход воздуха, ухудшает сбор загрязнений и увеличивает нагрузку на установку.

Персонал должен понимать, какие вещества разрешено собирать конкретной моделью. Даже технически совершенный аппарат становится небезопасным при использовании вне предусмотренных производителем условий.

Как правильно оценивать оборудование перед покупкой

Выбор лучше начинать не с каталога моделей, а с анализа технологического процесса. Необходимо знать, где именно возникает пыль, из какого материала она состоит, сколько её образуется за смену и каким способом она удаляется сейчас.

После этого определяют характеристики опасной зоны и требования к исполнению оборудования. Затем подбирают производительность, систему фильтрации, вместимость, режим работы и комплект аксессуаров.

Для периодической уборки нескольких рабочих мест нет необходимости устанавливать тяжёлую стационарную систему. В то же время компактный мобильный аппарат может оказаться недостаточным для производственной линии, где пыль образуется непрерывно.

Грамотно подобранный взрывобезопасный пылесос решает сразу несколько задач: удаляет производственные загрязнения, снижает концентрацию мелкодисперсных частиц, облегчает очистку оборудования и уменьшает количество осевшего горючего материала. Его эффективность определяется не номинальной мощностью двигателя, а соответствием конкретной пыли, рабочей зоне, режиму эксплуатации и всей системе промышленной безопасности предприятия.

Нержавеющие запорные вентили: виды и применение в промышленности

image_1

Нержавеющие запорные вентили обеспечивают надежное управление потоками различных жидкостей и газов, что делает их незаменимыми в самых разных отраслях. От химической промышленности до пищевых производств, их применение охватывает широкий спектр технологий.

Выбор нержавеющей стали в качестве основного материала обусловлен долговечностью и коррозионной стойкостью. Эти характеристики обеспечивают соответствие строгим санитарно-гигиеническим нормам, что особенно важно в таких чувствительных областях, как пищевая и фармацевтическая промышленность.

В данной статье мы подробно рассмотрим конструкцию и классификацию этих устройств, а также критерии выбора и обслуживания. Понимание этих аспектов поможет обеспечить эффективность и безопасность технологических процессов.

Что такое нержавеющие запорные вентили и почему они востребованы в промышленности

Нержавеющие запорные вентили представляют собой ключевые элементы в системах управления потоками различных сред. Эти устройства предназначены для полного перекрытия потока рабочей среды, обеспечивая надежное управление технологическими процессами. Их использование особенно актуально в таких отраслях, как химическая, пищевая и фармацевтическая, где требуется высокая степень герметичности вентилей.

Определение и назначение запорной арматуры

Запорная арматура из нержавейки играет важную роль в обеспечении безопасности и эффективности промышленных процессов. Она предназначена для регулирования и полного перекрытия потока жидкостей и газов. Основное назначение таких вентилей заключается в контроле за движением среды в трубопроводах, что позволяет избежать утечек и повысить безопасность оборудования.

Ключевые преимущества нержавеющей стали для запорной арматуры

Использование нержавеющей стали в производстве запорных вентилей имеет ряд неоспоримых преимуществ:

  • Устойчивость к коррозии: нержавеющая сталь не подвержена коррозии, что увеличивает срок службы вентилей.
  • Высокая термостойкость: эти вентили могут работать в условиях высоких температур, что делает их идеальными для различных производств.
  • Гигиеничность: важно для пищевой и фармацевтической отраслей, где чистота и безопасность материалов имеют первостепенное значение.

Отличие запорных вентилей от других типов арматуры

Запорные вентили отличаются от других типов арматуры, таких как задвижки и краны, своей функциональностью и конструкцией. В отличие от задвижек, которые предназначены для полного перекрытия потока, запорные вентили обеспечивают более точную регулировку потока. Это делает их оптимальным выбором в ситуациях, когда требуется высокая степень контроля над запиранием.

Конструкция и принцип работы нержавеющих запорных вентилей

Нержавеющие запорные вентили имеют сложную конструкцию, которая обеспечивает их надежность и эффективность в работе. Основные элементы, такие как корпус, крышка, шпиндель, затвор (золотник), седло и сальниковое уплотнение, играют важную роль в их функционировании. Каждый из этих компонентов изготавливается из высококачественных материалов, что обеспечивает долговечность и устойчивость к коррозии.

Основные элементы конструкции

Корпус запорного вентиля обычно выполнен из нержавеющей стали, что обеспечивает ему прочность и устойчивость к агрессивным средам. Крышка служит для защиты внутренних компонентов и упрощает доступ к ним для обслуживания. Шпиндель, который соединяет маховик и затвор, преобразует вращательное движение в поступательное. Это движение прижимает золотник к седлу, создавая герметичное перекрытие.

Затвор (золотник) и седло также должны быть выполнены из материалов, способных выдерживать высокие давления и температуры. Сальниковое уплотнение предотвращает утечки и защищает внутренние механизмы от загрязнений.

Принцип действия и особенности запирания

Принцип работы нержавеющего запорного вентиля основан на механизме, который преобразует вращение маховика в линейное движение шпинделя. Когда маховик вращается, шпиндель движется вверх или вниз, прижимая золотник к седлу. Это действие создает надежное запирание, предотвращая протечки. Вентили с наклонным шпинделем имеют дополнительные преимущества, такие как снижение трения и износа, что увеличивает срок службы устройства.

Виды нержавеющих запорных вентилей по типу конструкции

image_2

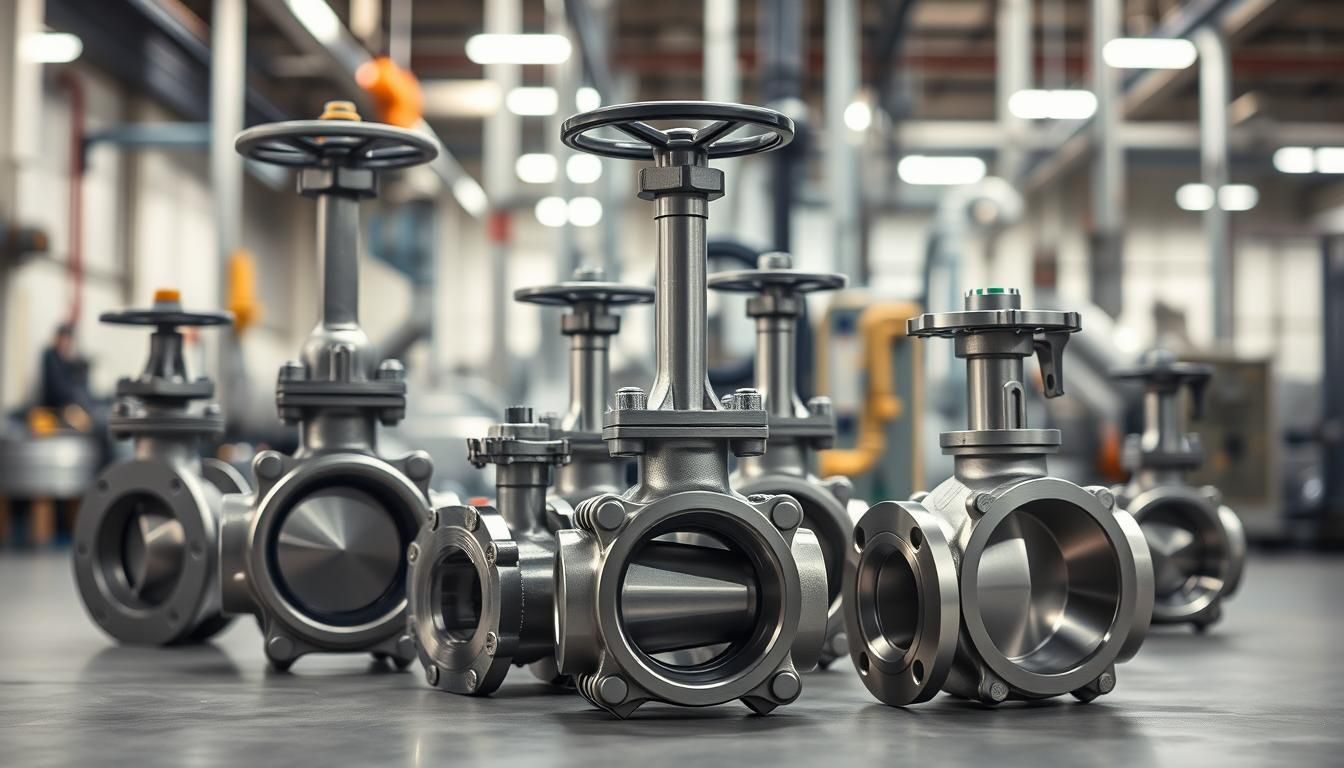
Нержавеющие запорные вентили классифицируются по различным конструктивным особенностям. Каждый тип имеет свои уникальные характеристики, которые делают его подходящим для определенных условий эксплуатации. Рассмотрим основные виды вентилей, их преимущества и ограничения.

Клапанные (золотниковые) вентили

Клапанные вентили, также известные как золотниковые, являются наиболее распространённым типом запорной арматуры. Они работают на основе прямого хода шпинделя и золотника, который перемещается перпендикулярно потоку. Ключевые преимущества включают:

  • Простота конструкции: легкость в обслуживании и ремонте.
  • Надежность: высокая степень герметичности при закрытии.
  • Широкий диапазон применения: подходят для различных сред.

Однако у них есть и ограничения, такие как повышенное гидравлическое сопротивление.

Вентили с наклонным шпинделем

Вентили с наклонным шпинделем, например, серия VN, обеспечивают меньшее гидравлическое сопротивление. Они идеально подходят для работы под высокими давлениями. Преимущества этих вентилей:

  • Эффективность: более плавное запирание и меньшая потеря давления.
  • Долговечность: устойчивы к износу при частом использовании.

Вентили с параллельным затвором

Вентили с параллельным затвором, также известные как шиберные, используются в специфических условиях, где требуется минимальный износ уплотнений. Они обеспечивают:

  • Низкое сопротивление потоку: идеальны для больших объемов жидкости.
  • Долгий срок службы: уплотнения меньше подвержены износу.

Бесфланцевые (сварные) вентили

Бесфланцевые вентили представляют собой монолитные конструкции без разъёмных соединений. Это исключает утечки через прокладки. Они широко используются в магистральных трубопроводах и на атомных электростанциях. Преимущества включают:

  • Высокая надежность: исключение утечек делает их идеальными для критически важных систем.
  • Устойчивость к коррозии: подходят для агрессивных сред.

Каждый из этих типов вентилей имеет свои уникальные особенности и может быть использован в зависимости от требований конкретного применения. Правильный выбор типа вентиля обеспечит надежную и эффективную работу системы.

Классификация нержавеющих запорных вентилей по типу присоединения

image_3

При выборе нержавеющих запорных вентилей важно учитывать тип присоединения. Это влияет на монтаж, эксплуатацию и общую надежность системы. Рассмотрим три основных типа: фланцевые, муфтовые и сварные вентили.

Фланцевые вентили

Фланцевые вентили являются наиболее универсальными. Они обеспечивают быструю установку и демонтаж, что особенно важно в условиях промышленности. Эти вентили соответствуют стандартам ГОСТ 12815-80, что гарантирует их высокое качество.

Фланцевые соединения могут иметь различные типы уплотнительных поверхностей, такие как:

  • выступ-впадина
  • шип-паз

Выбор типа уплотнительной поверхности зависит от условий эксплуатации и типа рабочей среды.

Муфтовые (резьбовые) вентили

Муфтовые вентили компактны и идеально подходят для систем с небольшими диаметрами, до 2 дюймов. Они часто используются в лабораторных и пищевых линиях, где важна простота монтажа и замены. Эти вентили удобны для установки в ограниченных пространствах и обеспечивают надежное соединение.

Сварные вентили

Сварные вентили обеспечивают максимальную герметичность и не имеют разборных соединений. Это делает их идеальными для ответственных узлов, где недопустимы протечки, таких как атомная энергетика и криогенные системы. Сварные соединения значительно уменьшают риск утечек и повышают надежность всей системы.

При выборе типа присоединения стоит учитывать параметры рабочей среды, такие как давление и температура, а также требования к обслуживанию. Каждый тип вентиля имеет свои преимущества и недостатки, и правильный выбор может существенно повлиять на эффективность работы системы.

Материалы изготовления: марки нержавеющей стали

Выбор материала для изготовления запорных вентилей имеет ключевое значение для их долговечности и надежности. В данной секции мы рассмотрим основные марки нержавеющей стали, используемые в производстве вентилей, их характеристики и преимущества.

Аустенитные стали

Аустенитные стали, такие как AISI 304 и AISI 316, являются наиболее распространенными в производстве запорных вентилей. Эти стали обладают высокой коррозионной стойкостью и хорошей свариваемостью, что делает их идеальными для большинства промышленных применений.

  • AISI 304 (08Х18Н10) — базовая марка, устойчивая к коррозии в большинстве сред.
  • AISI 316 (10Х17Н13М2Т) — дополнительно содержит молибден, что повышает ее коррозионную стойкость, особенно в агрессивных условиях.
  • AISI 316L — вариант с низким содержанием углерода, рекомендуемый для сварных конструкций, что минимизирует риск коррозии.

Дуплексные стали

Дуплексные стали, такие как AISI 321 и AISI 316Ti, обеспечивают отличную стойкость к межкристаллитной коррозии, особенно при высоких температурах. Эти стали обладают уникальным сочетанием прочности и коррозионной стойкости.

  • AISI 321 (12Х18Н10Т) — устойчива к коррозии и имеет высокую прочность.
  • AISI 316Ti — содержит титан, что улучшает механические свойства и коррозионную стойкость.

Специальные сплавы для агрессивных сред

Для применения в особо агрессивных средах, таких как серная кислота или морская вода, используются специальные сплавы, такие как Hastelloy, Monel и Inconel. Эти материалы обеспечивают надежность и долговечность в сложных условиях эксплуатации.

  • Hastelloy — сплав, обладающий высокой коррозионной стойкостью.
  • Monel — используется в средах с высокой концентрацией кислоты.
  • Inconel — идеален для высокотемпературных условий.

В заключение, выбор марки нержавеющей стали для запорных вентилей зависит от условий эксплуатации и типа рабочей среды. Правильный выбор материала обеспечивает долговечность и надежность работы вентилей.

Применение нержавеющих запорных вентилей в различных отраслях

image_4

Нержавеющие запорные вентили находят широкое применение в различных отраслях благодаря своей прочности и устойчивости к коррозии. Эти устройства используются в самых разнообразных условиях, где необходима надежная и безопасная работа. Рассмотрим подробнее, как именно они применяются в ключевых отраслях.

Химическая и нефтехимическая промышленность

В химической и нефтехимической промышленности нержавеющие запорные вентили обеспечивают надежное управление потоками агрессивных веществ. Они способны работать с кислотами, щелочами и растворителями при температурах до 400°C. Стойкость к коррозионному растрескиванию является одним из главных требований к этим устройствам, что делает их идеальными для использования в таких условиях.

Пищевая и фармацевтическая отрасли

В пищевой и фармацевтической отраслях критически важны полированные поверхности с Ra ≤ 0,8 мкм, отсутствие застойных зон и соответствие стандартам 3-A Sanitary Standards и EHEDG. Здесь часто применяются муфтовые и клапанные вентили, которые обеспечивают высокую степень герметичности и чистоты процессов.

Нефтегазовая отрасль

В нефтегазовой отрасли нержавеющие запорные вентили используются для работы с высокими давлениями, достигающими 42 МПа, а также в сероводородных средах. Требования NACE предъявляют дополнительные условия к материалам, из которых изготавливаются вентили. Здесь часто применяются бесфланцевые и фланцевые вентили из дуплексных сталей.

Энергетика и теплоснабжение

В энергетике нержавеющие запорные вентили работают с паром высоких параметров, где необходима жаропрочность (например, AISI 321). Эти вентили обеспечивают надежную работу систем теплоснабжения и распределения энергии.

Водоподготовка и очистные сооружения

В водоподготовке нержавеющие запорные вентили должны обладать устойчивостью к хлорсодержащим реагентам. Они используются для контроля и управления процессами очистки воды, что делает их незаменимыми в этой сфере.

Критерии выбора нержавеющих запорных вентилей для промышленных объектов

image_5

В выборе нержавеющих запорных вентилей для промышленных объектов важно учитывать несколько ключевых критериев. Эти факторы помогут обеспечить надежность и эффективность работы оборудования.

Параметры рабочей среды: давление и температура

При выборе вентилей необходимо учитывать номинальное давление PN и температурные пределы для различных марок стали. Эти параметры определяют, насколько эффективно вентиль будет функционировать в заданных условиях.

Совместимость с транспортируемой средой

Важно также учитывать совместимость материала вентиля с транспортируемой средой. Для этого используются таблицы коррозионной стойкости, которые учитывают концентрацию, примеси и абразивность. Это поможет избежать повреждений и обеспечить долговечность вентилей.

Требования к герметичности и классу утечки

Герметичность вентилей — это критически важный аспект. Необходимо обращать внимание на классы утечки по ГОСТ (А, В, С, D) и методы испытаний, такие как пузырьковый и манометрический. Это гарантирует, что вентиль будет надежно удерживать рабочую среду.

Условия эксплуатации и периодичность обслуживания

Условия эксплуатации, такие как климатическое исполнение (У, ХЛ, Т), частота циклов и необходимость дублирования уплотнений, также играют важную роль. Регулярное обслуживание поможет предотвратить типичные неисправности и продлить срок службы вентилей.

Монтаж, эксплуатация и обслуживание нержавеющих запорных вентилей

image_6

Правильный монтаж и регулярное обслуживание нержавеющих запорных вентилей являются ключевыми факторами их долговечности. В этом разделе мы рассмотрим основные правила монтажа, порядок технического обслуживания и типичные неисправности, которые могут возникнуть в процессе эксплуатации.

Основные правила монтажа

При установке нержавеющих запорных вентилей необходимо учитывать несколько важных аспектов:

  • Очистка трубопровода от загрязнений перед монтажом.
  • Обеспечение соосности фланцев для предотвращения повреждений.
  • Затяжка фланцевых болтов должна производиться крест-накрест с использованием динамометрического ключа.
  • Запрещается использовать вентиль в качестве опоры для трубопроводов.

Периодичность и порядок технического обслуживания

Регулярное обслуживание запорной арматуры включает в себя:

  • Проведение регламентных проверок каждые 6 или 12 месяцев.
  • Смазка шпинделя для обеспечения плавной работы.
  • Подтяжка сальника для предотвращения утечек.
  • Замена прокладок при их износе.

Типичные неисправности и способы их устранения

Несмотря на высокое качество нержавеющих запорных вентилей, могут возникнуть следующие неисправности:

  • Пропуск среды через затвор из-за износа уплотнительных колец.
  • Течь по шпинделю, вызванная износом сальниковой набивки.
  • Заклинивание вентиля из-за коррозии или накипи.

Для устранения этих проблем применяются методы, такие как:

  • Притирка седла для улучшения герметичности.
  • Замена набивки для предотвращения утечек.
  • Восстановление шпинделя при наличии повреждений.

Для успешного ремонта могут потребоваться ремкомплекты и услуги сервисных центров, что поможет продлить срок службы вентилей и снизить риск аварий.

Заключение

Правильный выбор нержавеющих запорных вентилей имеет критическое значение для безопасности и надежности промышленных объектов. Ключевые факторы, такие как конструкция, материал и условия эксплуатации, напрямую влияют на экономическую эффективность. Учитывая разнообразие применяемых нержавеющих запорных вентилей, важно тщательно подходить к их выбору.

Соблюдение стандартов при монтаже и обслуживании гарантирует долгосрочную эксплуатацию оборудования. Инновации в отрасли, такие как внедрение «умной» арматуры с датчиками положения и новые сплавы, открывают новые горизонты для повышения эффективности. Эти технологии помогут оптимизировать процессы и улучшить управление ресурсами.

Сотрудничество с проверенными поставщиками и регулярное обучение персонала станут залогом успешной работы с нержавеющими запорными вентилями. Поддержание квалификации сотрудников важно для эффективного обслуживания и минимизации рисков. Инвестирование в знания и опыт команды — это шаг к успешному будущему вашего бизнеса.

Вопросы и ответы

Какие основные преимущества нержавеющих запорных вентилей?

Нержавеющие запорные вентили обладают высокой коррозионной стойкостью, долговечностью и соответствуют строгим санитарно-гигиеническим нормам, что делает их идеальными для использования в пищевой и фармацевтической отраслях.

Как выбрать нержавеющий запорный вентиль для конкретного применения?

При выборе вентиля необходимо учитывать параметры рабочей среды, такие как давление и температура, совместимость с транспортируемой средой, требования к герметичности и условия эксплуатации.

Как часто нужно проводить техническое обслуживание нержавеющих запорных вентилей?

Рекомендуется проводить регламентные проверки каждые 6 или 12 месяцев, включая смазку шпинделя и подтяжку сальника, чтобы предотвратить типичные неисправности.

Какие типы нержавеющих запорных вентилей существуют?

Существуют различные типы, включая клапанные (золотниковые), вентили с наклонным шпинделем, вентили с параллельным затвором и бесфланцевые (сварные) вентили, каждый из которых имеет свои преимущества и области применения.

Каковы основные элементы конструкции нержавеющих запорных вентилей?

Основные элементы включают корпус, крышку, шпиндель, затвор (золотник), седло и сальниковое уплотнение, каждый из которых играет важную роль в обеспечении герметичности и долговечности устройства.

Какова роль нержавеющих запорных вентилей в химической и нефтехимической промышленности?

В этих отраслях вентили из нержавеющей стали используются для работы с агрессивными химическими веществами, обеспечивая надежную герметизацию и устойчивость к коррозии при высоких температурах.

Каковы требования к герметичности нержавеющих запорных вентилей?

Герметичность определяется классами утечки по ГОСТ, которые включают классы A, B, C и D, в зависимости от допустимого уровня утечек в различных условиях эксплуатации.

Какие материалы используются для изготовления нержавеющих запорных вентилей?

Наиболее распространены аустенитные стали, такие как AISI 304 и AISI 316, а также дуплексные стали и специальные сплавы, предназначенные для работы в агрессивных средах.

Каковы основные правила монтажа нержавеющих запорных вентилей?

При монтаже важно обеспечить соосность, правильно затянуть фланцевые болты и избегать использования вентиля в качестве опоры, чтобы предотвратить повреждения и утечки.

Какие типичные неисправности могут возникнуть у нержавеющих запорных вентилей?

К типичным неисправностям относятся пропуск среды через затвор, течь по шпинделю и заклинивание, которые могут быть вызваны износом уплотнительных колец или коррозией.

Как устроено производство РВД: путь от рукава в бухте до готового изделия

Рукав высокого давления кажется простой деталью, но за готовым изделием стоит полноценный производственный цикл, и от его качества напрямую зависит, сколько проработает гидравлика экскаватора, крана или станка. Понимание этого цикла помогает заказчику отличить серьёзного изготовителя от гаражной мастерской и не платить дважды.

Всё начинается с выбора рукава в бухте. Под рабочее давление узла подбирают класс: одна или две стальные оплётки (стандарты EN 853 1SN и 2SN) для давления до 215–330 бар, четыре или шесть навивок (EN 856 4SP, 4SH) для карьерной техники и прессов, где давление с пиками доходит до 420 бар и выше. Параллельно учитывают температуру среды, совместимость с рабочей жидкостью и минимальный радиус изгиба — ошибка в любом из параметров сокращает ресурс в разы.

Дальше рукав режут в размер. Длину определяют по образцу или по каталожному номеру машины: замеряют расстояние между центрами фитингов с учётом провисания и хода подвижных узлов. Слишком короткий рукав работает внатяг и рвётся у концевика, слишком длинный — перетирается о раму.

Третий этап — комплектация фитингами. Тип резьбы (метрическая, BSP, JIC, ORFS), угол отвода (прямой, 45°, 90°), исполнение (DKO, фланец SAE) должны точно совпадать с портами гидросистемы. Затем следует ключевая операция — опрессовка: фитинг обжимается на рукаве с контролируемым усилием и заданным диаметром обжима. Именно здесь закладывается герметичность соединения на весь срок службы.

Завершает цикл контроль: проверка геометрии, продувка внутренней полости от стружки и опрессовочная проверка собранного рукава. Серьёзное производство РВД работает по этому циклу с собственным складом рукава и фитингов — за счёт этого готовое изделие по образцу или каталожному номеру отгружается в день обращения, а не через недели ожидания поставки. Для предприятий Урала и Сибири это критично: час простоя карьерного самосвала или харвестера стоит дороже самого рукава.

При выборе изготовителя задайте три вопроса. Какой стандарт рукава используется и есть ли маркировка на оболочке? Каким оборудованием выполняется обжим и контролируется ли диаметр после опрессовки? Держит ли изготовитель на складе ходовые типоразмеры фитингов под вашу технику? Утвердительные ответы означают, что новый рукав отработает полный ресурс, а не станет причиной следующего простоя через месяц. Дополнительный плюс — если изготовитель ведёт базу каталожных номеров техники и может собрать рукав без образца, только по номеру из книги запчастей: это экономит день на демонтаже и пересылке.

«Макс Аэро-Техно»: стратегия лидерства через преемственность и локализацию

Рынок промышленной вентиляции и противопожарной безопасности предъявляет повышенные требования к надёжности оборудования, срокам поставки и сервисному сопровождению. В этих условиях ООО «Макс Аэро-Техно» выстраивает модель, сочетающую собственное производство, дистрибуцию мировых брендов и биржевые механизмы реализации.

Наследие как конкурентное преимущество

Корпоративная история предприятия началась задолго до его юридического оформления. Юрий Валентинович Миксельбурский, стоявший у истоков холдинга «АМКОДОР», сформировал ту инженерную школу, которая сегодня обеспечивает качество продукции под брендом МАТ. Аббревиатура «АМКОДОР» — Андропов, Минск, Коростень, Орёл, «Дорожные машины» — отражает масштаб кооперации, выстроенной под его руководством.

Этот опыт был перенесён в новую отрасль. В 2002 году создано предприятие «Макс Аэро», а в 2012-м — ООО «Макс Аэро-Техно». Стратегический курс на импортозамещение определил Олег Юрьевич Миксельбурский, специалист в области нефтегазового дела, нынешний директор производства и разработчик продукции бренда МАТ.

Ключевые направления деятельности

Сегодня предприятие работает по трём основным направлениям.

Первое — собственное производство. Под брендом МАТ выпускается более 20 наименований продукции, включая противопожарные клапаны, системы дымоудаления, взрывозащищённые заслонки, герметичные двери, высокотемпературные фильтры, вентиляторы, воздухораспределители, регуляторы расхода воздуха, малые архитектурные формы. Производственная площадка завода «Виктория» специализируется на клапанах противопожарных, дымоудаления и промышленных вентиляторах.

Второе — дистрибуция. Компания является официальным представителем и гарантийным центром более 40 мировых производителей вентиляционного и отопительного оборудования. Среди них — MANDIK, ВЕЗА, РОВЕН, Belimo, Systemair, Daikin, Ebmpapst, Mitsubishi Electric, Soler&Palau, Kentatsu, KORF и другие. Это позволяет закрывать потребности заказчиков в оборудовании любого класса сложности.

Третье — биржевые продажи. Аккредитация на Белорусской универсальной торговой бирже даёт заказчикам возможность проводить оперативные закупки без длительных тендерных процедур, с оформлением сделок за 2–5 дней и электронным документооборотом.

Стратегические задачи

Руководство предприятия ставит перед собой амбициозные задачи: развитие белорусского бренда МАТ какпроизводителя высокотехнологичной инженерной продукции; локализация производства вентиляционного, отопительного оборудования и малых архитектурных форм на территории Республики Беларусь; создание качественной сложнотехнической продукции, полностью разрабатываемой и производимой белорусскими специалистами.

«Макс Аэро-Техно» демонстрирует модель устойчивого развития, основанную на сочетании исторического опыта, собственного производства и широкой партнёрской сети. Компания последовательно укрепляет позиции в качестве признанного лидера в создании независимых от импорта инженерных систем для медицины, тяжёлой промышленности и энергетического комплекса страны.

Применение графитовых контактных вставок для токосъема на городском электротранспорте

Угольные троллейбусные вставки: материалы, эксплуатация и снижение износа контактной сетиГородской электрический транспорт получает энергию от воздушной контактной сети. Троллейбусы снимают постоянный ток напряжением 600 вольт с помощью двух штанг, расположенных на крыше кузова. На концах штанг закреплены токоприемные головки — башмаки. Внутри башмаков механики устанавливают троллейбусные вставки. Эти сменные графитовые детали выступают промежуточным звеном между медным контактным проводом и электрической силовой схемой машины. От состояния этих деталей зависит стабильность подачи напряжения на тяговый двигатель и целостность инфраструктуры.
Физика токосъема и свойства углеграфита

До середины двадцатого века транспортные предприятия использовали металлические элементы токосъема. Металл быстро стирал контактный провод. Замена изношенных медных линий требовала полной остановки движения, привлечения профильных бригад и специальной техники. Чтобы снизить расходы на ремонт проводов, технологи перевели транспорт на углеграфитовые комплектующие.

Детали отливают из углеграфитовых порошков с добавлением связующих смол. Полученную массу прессуют под высоким давлением и обжигают в термических печах. Готовый материал работает как твердая сухая смазка. Во время движения машины графит стирается и оставляет на медном проводе микроскопический слой углеродной пыли. Этот слой радикально снижает коэффициент механического трения. Расходный графитовый блок принимает весь износ на себя, сохраняя медь.

Верхняя часть изделия имеет продольный желоб. Профиль желоба точно повторяет сечение контактного провода. Глубина выемки центрирует штангу и не дает ей соскочить с воздушной сети во время маневрирования машины на перекрестках или при объезде дорожных препятствий.

Факторы износа контактных элементов

Скорость стирания углеграфита зависит от погодных условий и состояния путевой инфраструктуры. Транспортные инженеры выделяют три главные причины разрушения токосъемников:

  1. Погодные условия. Во время проливного дождя вода смывает графитовую смазку с провода, из-за чего сила трения кратно возрастает. Зимой на контактной сети образуется слой наледи. Замерзший лед работает как жесткий абразив, который способен полностью срезать рабочую грань токоприемника за один рейс.

  2. Механические удары. По маршруту следования троллейбус проезжает спецчасти: секционные изоляторы, стрелочные переводы, кривые держатели и пересечения трамвайных линий. В этих местах штанга испытывает ударные нагрузки, из-за которых на хрупком графите появляются глубокие сколы и трещины.

  3. Дуговые разряды. При проезде спецчастей на высокой скорости штанга кратковременно отрывается от провода. В образовавшемся зазоре возникает электрическая дуга. Высокая температура разряда выжигает связующие смолы внутри структуры, делая материал рыхлым и ломким.

Регламент замены и технический контроль

Техническое обслуживание штанг водители и слесари проводят на конечных станциях, разворотных кольцах и при плановом заезде в депо. Работники визуально осматривают башмаки и замеряют остаточную толщину углеграфитового слоя.

Правила технической эксплуатации электротранспорта строго запрещают выпускать машину на линию, если деталь стерлась до критической отметки. Если графит протрется насквозь, металлические щеки башмака коснутся медного провода. Сильное трение металла о металл вызовет интенсивное искрение, расплавит сеть и приведет к физическому обрыву линии, подвергая опасности пешеходов и автомобили.

При замене слесарь разжимает щеки башмака, вынимает старую деталь и устанавливает новую. Техник следит, чтобы контактная поверхность ровно прилегала к проводу без перекосов. При неправильной установке профиль желоба не совпадет с осью провода, что приведет к сходу штанги при первом же повороте троллейбуса.

Влияние на экономику транспортного парка

Своевременная закупка и установка расходных материалов поддерживает бесперебойную работу городских маршрутов. Службы снабжения транспортных предприятий закупают углеграфитовые комплектующие крупными партиями, ориентируясь на сезонный расход. Зимой потребление деталей возрастает в несколько раз из-за сложных погодных условий и обледенения проводов. Стандартизированные комплектующие не крошатся при монтаже, выдерживают перепады температур и снижают количество заявок на срочный ремонт инфраструктуры.

Заключение

Интеграция стандартизированных углеграфитовых элементов защищает инфраструктуру городского транспорта от обрывов и коротких замыканий. Регулярное обновление сменных деталей в токоприемных головках сохраняет ресурс контактной сети и предотвращает остановку движения пассажирского транспорта на линии. Изучить технические параметры изделий, посмотреть геометрические размеры профиля и оформить заказ на комплектующие можно по ссылке: https://rusvolt.su/elektroshchetki/trolleybusnyye-vstavki

Замена штатных систем скользящего контакта на радиальные щеткодержатели ДРПс1 (ДБ)

Модернизация узлов токосъема: применение радиальных щеткодержателей ДРПс1

Тяжелая промышленность, транспортный сектор и генерирующие электростанции функционируют за счет вращения силовых установок. Синхронные машины и агрегаты постоянного тока запускают конвейерные линии, шахтные лебедки и прокатные станы. Передачу электрической энергии на вал ротора осуществляет щеточно-коллекторный блок. Данная часть двигателя испытывает непрерывные термические нагрузки и физическое трение. Чтобы минимизировать выработку деталей и предотвратить внезапную остановку производственных мощностей, технические службы проводят замену штатных зажимов на стандартизированные радиальные щеткодержатели серии ДРПс1 (вторая маркировка — ДБ).

Деградация контактных колец и причины аварий

В процессе вращения вала графитовые элементы и металлические пластины коллектора нагреваются. Если нажимное устройство теряет упругость или распределяет силу неравномерно, плотность прилегания падает. Возникает микроскопический зазор, который провоцирует появление электрической дуги.

Дуговой разряд плавит медь, выжигает изоляционные материалы и оставляет на поверхности токопроводящий шлак. Графит крошится от резких перепадов температур. В режиме пиковых перегрузок разряд способен полностью перекрыть коллектор. Подобное короткое замыкание требует экстренного отключения питания и демонтажа ротора для капитального восстановления. Обратная ситуация — избыточная жесткость пружины. Чрезмерное трение стачивает металл и разрушает угольную деталь. Механикам приходится останавливать линию, чтобы поменять расходники и проточить кольца на токарном станке.

Техническая архитектура радиальной серии

Разработчики серии ДРПс1 изменили геометрию прижимного блока. В радиальных конструкциях продольная ось графитового элемента проходит строго по радиусу контактного кольца. Такая компоновка подходит для реверсивных электродвигателей, вал которых периодически меняет направление вращения.

Зажим работает за счет цилиндрической пружины. Кинематика блока настроена так, чтобы сила давления на угольный элемент оставалась одинаковой даже при максимальном истирании графита. Механизм удерживает контакт в заданных границах, блокируя появление дугового разряда на высоких оборотах вала.

Обойму отливают из латунных сплавов. Металл быстро отводит излишки тепла, выполняя функцию пассивного радиатора. Сплав не ржавеет в условиях влажных цехов и не реагирует на магнитные поля, которые генерирует работающая машина. Фрезеровка корпуса убирает технические зазоры, поэтому механизм сохраняет подвижность при оседании угольной пыли.

Правила монтажа и контроль износа

Порядок обслуживания промышленных установок регламентируют инструкции по технике безопасности электроустановок (ПУЭ). При установке нового узла электромонтеры выверяют дистанцию от нижнего края обоймы до коллекторной пластины. Нормативный зазор варьируется от двух до трех миллиметров.

Превышение лимита провоцирует биение графита внутри корпуса. Уменьшение дистанции ниже двух миллиметров грозит механическим ударом: при нагревании металл расширяется, и металлическая обойма может задеть вращающийся ротор.

Регламентный осмотр включает удаление графитовой крошки с траверс. Электромонтеры выдувают пыль воздушным компрессором, чтобы исключить пробой напряжения на станину. Ремонтные бригады тестируют жесткость пружин ручным динамометром и замеряют выработку щеток штангенциркулем.

Оптимизация бюджета производственного цеха

Модернизация блоков скользящего контакта сокращает затраты предприятия на поддержку парка электрооборудования.

Во-первых, возрастают интервалы между плановыми ремонтами. Жесткий контакт исключает термические повреждения металла. Ремонтным бригадам больше не требуется разбирать агрегат для шлифовки ротора.

Во-вторых, завод экономит деньги на закупке расходников. Радиальный механизм давит на деталь ровно, графит стирается без сколов, поэтому отдел снабжения реже формирует заказы на новые партии щеток.

В-третьих, снижается время простоя производственных линий. Остановка конвейера влечет прямые финансовые убытки. Непрерывная коммутация тока сохраняет рабочий график цеха.

Отраслевое применение радиальных блоков

Технические спецификации серии ДРПс1 (ДБ) позволяют использовать комплектующие в условиях агрессивной среды:

  • Металлургические заводы. Зажимы монтируют в приводы рольгангов, конвейеры и моторы мостовых кранов. Двигатели выдерживают перепады температур и сильные вибрации станины.

  • Добывающий сектор. Блоки устанавливают в шагающие экскаваторы, буровые станки и камнедробилки. Металлические корпуса защищены от попадания рудной пыли.

  • Транспортная инфраструктура. Устройства работают в тяговых агрегатах магистральных локомотивов и карьерных самосвалов, обеспечивая тягу техники под нагрузкой.

  • Генерирующие станции. Детали поддерживают работу систем возбуждения генераторов, предотвращая падение мощности генерации на тепловых электростанциях.

Заключение

Интеграция стандартизированных контактных блоков переводит эксплуатацию электромашин на новый уровень безопасности. Качественные комплектующие исключают внезапные короткие замыкания и сохраняют рабочий ресурс силовых установок. Посмотреть детальные чертежи, изучить технические параметры и оформить заказ на детали можно на официальном сайте: https://rusvolt.su/schetkoderzhateli/drps1-db

Нержавеющий крепёж: как материал, конструкция и среда определяют надёжность соединения

Крепёжные изделия редко воспринимаются как самостоятельная инженерная система. Болт, гайка или винт кажутся простой деталью, пока соединение не сталкивается с вибрацией, влагой, перепадами температуры, химически активной средой или постоянной механической нагрузкой. Ошибка в выборе диаметра, марки стали, шага резьбы либо формы головки способна сократить срок службы всей конструкции, хотя стоимость самого крепежа составляет лишь малую часть затрат на объект.

При подборе изделий важно оценивать не отдельный болт, а соединение в целом: материал деталей, характер нагрузки, условия эксплуатации, возможность обслуживания и требования к внешнему виду. Сориентироваться в разновидностях болтов, гаек, винтов, шайб, анкеров и такелажных элементов помогает специализированный каталог Best крепеж, однако окончательное решение должно основываться на технических характеристиках конкретного узла.

Что относится к крепёжным изделиям

Крепёж — общее название деталей, предназначенных для соединения элементов конструкции, фиксации оборудования, передачи усилий и предотвращения взаимного смещения частей. К этой категории относятся:

  • болты и гайки;
  • винты и саморезы;
  • шпильки;
  • шайбы;
  • шурупы;
  • анкеры;
  • заклёпки;
  • штифты и шплинты;
  • стопорные кольца;
  • хомуты;
  • резьбовые втулки;
  • такелажные скобы, рым-болты и зажимы.

Соединения могут быть разъёмными и неразъёмными. Болтовой узел допускает демонтаж без разрушения деталей. Заклёпочное соединение обычно разбирают только путём удаления заклёпки. Саморез формирует или нарезает ответную резьбу непосредственно при монтаже, а анкер передаёт нагрузку на бетон, кирпич, камень либо иной материал основания.

Каждый тип крепежа рассчитан на определённую механику работы. Болт преимущественно взаимодействует с гайкой или резьбовым отверстием. Шуруп удерживается за счёт сцепления резьбы с древесиной или полимером. Заклёпка соединяет тонкие листовые материалы. Штифт точно фиксирует взаимное положение деталей, а шплинт предотвращает самопроизвольное отвинчивание гайки.

Почему нержавеющая сталь получила широкое распространение

Главное свойство нержавеющего крепежа — способность сопротивляться коррозии без обязательного нанесения отдельного защитного покрытия. Устойчивость обеспечивается тонким пассивным слоем оксидов хрома, образующимся на поверхности стали. При наличии кислорода этот слой способен восстанавливаться после небольших повреждений.

Такой крепёж применяется там, где обычная углеродистая сталь быстро покрывается ржавчиной или требует регулярного обслуживания:

  • на фасадах и кровлях;
  • в пищевом оборудовании;
  • на химических производствах;
  • в судостроении;
  • в системах водоснабжения;
  • в вентиляционных установках;
  • в медицинской и лабораторной технике;
  • на открытых строительных конструкциях;
  • в бассейнах и помещениях с высокой влажностью;
  • при изготовлении мебели и интерьерных элементов.

Нержавеющая сталь сохраняет аккуратный внешний вид и не образует характерных ржавых потёков. Это особенно важно для облицовки, стеклянных ограждений, архитектурных деталей, рекламных конструкций и оборудования, которое регулярно подвергается санитарной обработке.

Однако само обозначение «нержавеющий» не означает абсолютной неуязвимости. Устойчивость зависит от состава сплава, качества обработки, температуры, концентрации солей, доступности кислорода и контакта с другими металлами.

Марки A2 и A4: в чём состоит различие

Наиболее распространённый нержавеющий крепёж выпускается из сталей групп A2 и A4.

Крепёж A2

Группа A2 представляет собой аустенитную хромоникелевую сталь общего назначения. Она подходит для эксплуатации в обычной атмосфере, пресной воде, пищевой промышленности, внутри зданий и на большинстве наружных конструкций.

Крепёж A2 выбирают для:

  • фасадных систем;
  • ограждений и перил;
  • оборудования кухонь;
  • мебели;
  • лёгких металлоконструкций;
  • вентиляции;
  • монтажа древесины;
  • бытовой техники;
  • технологических линий без агрессивных реагентов.

Для постоянного контакта с морской водой, хлоридами и некоторыми кислотами возможностей A2 может оказаться недостаточно.

Крепёж A4

В состав сталей группы A4 вводится молибден, повышающий стойкость к точечной и щелевой коррозии. Такие изделия применяют в прибрежных районах, судовом оборудовании, бассейнах, химической промышленности и других условиях, где присутствуют соли или агрессивные вещества.

A4 обычно является более надёжным вариантом для:

  • морского климата;
  • наружных конструкций возле автомобильных дорог, обрабатываемых реагентами;
  • оборудования для солёной воды;
  • химических установок;
  • бассейнов;
  • целлюлозно-бумажного производства;
  • отдельных технологических процессов пищевой промышленности.

Выбор A4 вместо A2 не всегда обязателен. В сухом помещении использование более стойкой стали может не давать практического преимущества. Материал должен соответствовать реальной среде, а не выбираться только по принципу максимального запаса.

Прочность и коррозионная стойкость — разные характеристики

Распространённая ошибка заключается в том, что нержавеющий крепёж автоматически считают более прочным, чем крепёж из углеродистой или легированной стали. Коррозионная стойкость и механическая прочность не являются тождественными свойствами.

Высокопрочные стальные болты определённых классов могут выдерживать значительно большие нагрузки, чем стандартные нержавеющие изделия того же диаметра. Поэтому заменить обычный высокопрочный болт нержавеющим без расчёта нельзя.

Маркировка нержавеющего крепежа часто включает обозначение материала и уровня прочности, например A2-70 или A4-80. Первая часть указывает группу стали, число — минимальную прочность на растяжение, выраженную в сотнях мегапаскалей. Чем выше показатель, тем большую нагрузку способно воспринимать изделие при прочих равных условиях.

Даже крепёж подходящего класса должен работать в пределах расчётной нагрузки. Учитываются растяжение, срез, изгиб, усталостные напряжения, качество резьбы и распределение усилия между элементами соединения.

Основные разновидности и области применения

Болты

Болт представляет собой стержень с наружной резьбой и головкой. Наиболее известны изделия с шестигранной головкой, удобные для затяжки стандартным ключом. Болты бывают с полной и неполной резьбой.

Полная резьба позволяет устанавливать гайку на разных участках стержня. Неполная резьба оставляет гладкую часть, которая лучше воспринимает поперечную нагрузку, если плоскость среза проходит не по виткам.

Кроме стандартных шестигранных моделей применяются:

  • болты с фланцем;
  • мебельные болты с квадратным подголовником;
  • откидные болты;
  • U-образные болты;
  • анкерные болты;
  • рым-болты;
  • болты с потайной головкой.

Лучший вариант определяется не внешним видом, а способом передачи усилия. Для крепления труб используют U-образные модели, для подъёмных и такелажных операций — сертифицированные рым-болты, а для соединения деревянных деталей — болты, защищённые от проворачивания квадратным подголовником.

Гайки

Стандартная шестигранная гайка подходит для большинства резьбовых соединений. При вибрации применяют самоконтрящиеся модели, корончатые гайки со шплинтами, гайки с фланцем или иные элементы стопорения.

Колпачковая гайка закрывает конец резьбы, защищает его от загрязнения и снижает риск травмирования. Барашковая затягивается вручную и подходит для часто разбираемых узлов. Соединительная гайка используется для стыковки шпилек и удлинения резьбового элемента.

Нельзя считать самоконтрящуюся гайку универсальным решением. Полимерная вставка может иметь температурные ограничения, а повторное применение нередко снижает удерживающую способность. Для нагретых узлов выбирают цельнометаллические способы стопорения.

Винты

Винт устанавливается в резьбовое отверстие или работает совместно с гайкой. Форма головки зависит от условий монтажа. Внутренний шестигранник позволяет передавать значительный момент при небольшом диаметре головки. Шлиц Torx хорошо сопротивляется проскальзыванию инструмента. Потайная головка устанавливается заподлицо с поверхностью.

Установочные винты часто не имеют выступающей головки. Они фиксируют шкивы, втулки, рукоятки и другие детали на валах. Конец винта может быть плоским, коническим, цилиндрическим или чашеобразным. Геометрия конца влияет на точность позиционирования и степень повреждения сопрягаемой поверхности.

Саморезы и шурупы

Саморез самостоятельно формирует резьбу в материале или подготовленном отверстии. Конструкция резьбы зависит от основания. Изделия для древесины имеют крупный шаг и выраженный профиль витка. Для листового металла применяют более частую резьбу, иногда со сверловым наконечником.

Даже нержавеющий саморез не всегда способен просверлить нержавеющий лист. Нержавеющая сталь склонна к упрочнению при деформации и требует подходящего сверла, скорости резания и охлаждения. Попытка вкручивания неподходящего самореза может закончиться разрушением наконечника или повреждением резьбы.

Шпильки

Резьбовая шпилька не имеет головки и может быть покрыта резьбой полностью либо частично. Она применяется в строительстве, трубопроводной арматуре, фланцевых соединениях, подвесных системах и машиностроении.

Преимущество шпильки состоит в возможности создавать соединения значительной длины и устанавливать гайки с обеих сторон. При монтаже оборудования шпильки удобны для точной регулировки высоты и положения деталей.

Шайбы

Плоская шайба увеличивает площадь опоры гайки или головки болта, защищает поверхность и помогает распределить давление. Увеличенная шайба полезна при работе с мягкими или тонкими материалами.

Пружинные шайбы традиционно используют против самоотвинчивания, однако при серьёзной вибрации они не всегда обеспечивают достаточную фиксацию. Более надёжными могут быть клиновые шайбы, механические стопоры, корончатые гайки, специальные резьбовые составы или конструктивное исключение перемещения.

Шайба должна соответствовать диаметру крепежа и условиям работы. Слишком большое отверстие уменьшает площадь опоры, а малая наружная поверхность способна продавить тонкий лист.

Заклёпки

Заклёпочные соединения востребованы при монтаже листовых материалов и в ситуациях, когда доступ имеется только с одной стороны. Вытяжная заклёпка состоит из гильзы и стержня. При установке стержень деформирует гильзу и формирует замыкающую головку.

Гайка-заклёпка создаёт резьбовое отверстие в тонком листе, где невозможно нарезать полноценную резьбу. После установки в неё можно многократно вкручивать винт. Такое решение применяется в корпусах приборов, автомобилях, вентиляции, мебели и электротехнических шкафах.

Как выбирать лучший вариант для конкретной задачи

Универсально лучшего крепежа не существует. Оптимальным считается изделие, которое соответствует нагрузке, среде и конструкции узла без неоправданного усложнения.

При выборе последовательно определяют:

  1. Материал соединяемых деталей. Сталь, алюминий, древесина, пластик, бетон и композит требуют разных способов крепления.
  2. Характер нагрузки. Соединение может испытывать растяжение, срез, вибрацию, удар или их сочетание.
  3. Условия среды. Учитываются влажность, соли, кислоты, щёлочи, температура и возможность образования конденсата.
  4. Необходимость демонтажа. Для обслуживаемых узлов предпочтительны разъёмные соединения.
  5. Доступ к месту монтажа. При одностороннем доступе удобны вытяжные заклёпки и специальные анкеры.
  6. Требования к поверхности. Для гладкой плоскости используют потайные головки, а для декоративных элементов — аккуратные колпачковые гайки.
  7. Стандарт изделия. Нормативное обозначение определяет геометрию, размеры и совместимость элементов.
  8. Допустимый момент затяжки. Чрезмерная затяжка повреждает резьбу, деформирует детали и может привести к обрыву болта.

Для фасада в обычной городской атмосфере часто подходит A2. В прибрежной зоне предпочтительнее A4. Для нагруженного машинного узла может потребоваться высокопрочная легированная сталь с защитным покрытием. Для тонкого листа удобна гайка-заклёпка, а для бетона — анкер, рассчитанный на состояние и прочность основания.

Преимущества нержавеющего крепежа перед покрытыми изделиями

Крепёж из углеродистой стали часто защищают цинком, никелем, хромом или многослойным покрытием. Такие решения экономичны и эффективны, но защитный слой может повреждаться при монтаже, истирании и длительной эксплуатации.

У нержавеющей стали коррозионная стойкость связана с самим материалом, поэтому небольшая царапина не обязательно приводит к быстрому развитию ржавчины. К другим преимуществам относятся:

  • длительная работа во влажной среде;
  • отсутствие отслаивающегося покрытия;
  • аккуратный внешний вид;
  • пригодность для санитарной обработки;
  • широкий диапазон типоразмеров;
  • возможность применения в пищевом оборудовании;
  • устойчивость к атмосферным воздействиям;
  • сокращение потребности в окрашивании и периодической замене.

Недостатки также следует учитывать. Нержавеющий крепёж обычно дороже стандартного оцинкованного, может уступать отдельным высокопрочным сталям по механическим характеристикам и склонен к заеданию резьбы.

Заедание резьбы: характерная проблема нержавеющей стали

При быстром затягивании нержавеющего болта и гайки поверхности витков могут схватиться друг с другом. Возникает задир, после которого соединение перестаёт вращаться. Попытка приложить больший момент нередко заканчивается обрывом болта.

Риск возрастает при:

  • высокой скорости затяжки;
  • чрезмерном моменте;
  • загрязнённой или повреждённой резьбе;
  • отсутствии смазки;
  • использовании ударного инструмента;
  • сочетании деталей одинаковой твёрдости;
  • значительной длине резьбового контакта.

Для снижения риска применяют подходящие монтажные пасты, уменьшают скорость вращения, контролируют момент и не используют крепёж с повреждёнными витками. Смазка меняет коэффициент трения, поэтому момент затяжки нельзя бездумно переносить из таблиц для сухой резьбы.

Гальваническая коррозия при контакте разных металлов

Нержавеющий крепёж нередко соединяют с алюминием, оцинкованной сталью, медью или углеродистой сталью. При наличии электролита — воды, конденсата или солевого раствора — между разнородными металлами может возникнуть электрохимическая реакция.

Сам нержавеющий болт способен сохраниться, тогда как менее благородный материал вокруг него начнёт разрушаться. Особенно заметна такая проблема в морской атмосфере и на наружных конструкциях.

Для защиты применяют:

  • изолирующие шайбы и втулки;
  • герметики;
  • совместимые покрытия;
  • разделительные прокладки;
  • правильный подбор сочетания металлов;
  • конструктивный отвод воды;
  • исключение щелей, удерживающих влагу.

Важно оценивать не только стойкость крепежа, но и состояние основной детали. Слишком устойчивый болт не компенсирует электрохимическую несовместимость материалов.

Резьба, шаг и точность сопряжения

Резьба преобразует вращательное движение в осевое усилие. Её основные параметры — номинальный диаметр, шаг, профиль, направление и поле допуска.

Крупный шаг считается стандартным для большинства общих задач. Он менее чувствителен к загрязнению и повреждениям, быстрее собирается и хорошо подходит для мягких материалов. Мелкий шаг позволяет точнее регулировать положение детали, создаёт больше витков на заданной длине и может быть полезен в компактных узлах.

Болт и гайка должны иметь одинаковый диаметр и шаг. Детали, внешне похожие друг на друга, могут относиться к метрической, дюймовой или трубной системе. Попытка совместить несовместимую резьбу повреждает первые витки и лишает соединение расчётной прочности.

Ошибки, которые сокращают срок службы соединения

На практике проблемы часто возникают не из-за качества металла, а вследствие неправильного проектирования или монтажа.

К наиболее существенным ошибкам относятся:

  • выбор материала без учёта среды;
  • замена расчётного класса прочности более слабым изделием;
  • установка болта меньшего диаметра;
  • чрезмерная или недостаточная затяжка;
  • отсутствие стопорения при вибрации;
  • применение неподходящей шайбы;
  • смешивание разных шагов резьбы;
  • повторное использование деформированного крепежа;
  • монтаж загрязнённой резьбы;
  • сверление отверстия неправильного диаметра под анкер;
  • использование обычного такелажного элемента для подъёма груза;
  • контакт несовместимых металлов без изоляции.

Отдельного внимания заслуживает хранение. Нержавеющий крепёж не следует держать вместе с ржавеющими металлическими отходами и обрабатывать инструментом, загрязнённым частицами углеродистой стали. Постороннее железо может остаться на поверхности и образовать очаги внешней ржавчины, хотя основное изделие не подверглось сквозной коррозии.

Существенные факты о крепеже

Небольшая деталь способна определять безопасность крупного сооружения. При этом увеличение диаметра не всегда решает проблему: слабым местом может стать основание, соединяемый лист или зона возле отверстия.

Количество болтов также нельзя увеличивать произвольно. Нагрузка между ними распределяется не идеально равномерно, особенно при неточной разметке и деформации деталей.

Шайба не повышает прочность самого болта, но меняет передачу давления на поверхность. Правильно подобранная шайба может предотвратить смятие мягкого материала и потерю предварительного натяжения.

Нержавеющая сталь при механической обработке способна упрочняться. По этой причине тупое сверло и слишком низкая подача не облегчают работу, а создают плотный упрочнённый слой, который затем труднее просверлить.

Ржавый налёт на нержавеющем изделии не всегда означает разрушение самого крепежа. Иногда это частицы обычной стали, попавшие на поверхность при резке, шлифовании, транспортировке или хранении. Причину дефекта необходимо определить до замены детали.

Такелажный рым-болт должен воспринимать нагрузку в предусмотренном направлении. Боковое усилие может резко уменьшить допустимую грузоподъёмность. Для подъёмных операций применяют только изделия с подтверждёнными рабочими характеристиками, а не декоративные кольца похожей формы.

Контроль качества при приёмке и монтаже

Перед установкой проверяют маркировку, геометрию, состояние поверхности и соответствие сопроводительным данным. На резьбе не должно быть замятий, заусенцев и следов грубой доработки. Гайка должна навинчиваться без перекоса и чрезмерного сопротивления.

Для ответственных соединений важны:

  • подтверждённая марка материала;
  • класс прочности;
  • соответствие стандарту;
  • результаты механических испытаний;
  • стабильность размеров;
  • прослеживаемость партии;
  • правильная упаковка;
  • отсутствие смешивания разных марок и типоразмеров.

Монтаж контролируемым моментом обеспечивает более предсказуемое предварительное натяжение, чем затяжка «по ощущению». Для особо ответственных узлов применяют измерение удлинения болта, гидравлическое натяжение и другие методы, учитывающие реальное осевое усилие.

Где применение нержавеющего крепежа наиболее оправданно

Наиболее заметный эффект достигается там, где стоимость остановки, ремонта или разборки конструкции значительно превышает разницу в стоимости крепежа. Это труднодоступные фасадные элементы, наружные инженерные системы, пищевое оборудование, влажные помещения, морские объекты и установки с повышенными санитарными требованиями.

Для сухих временных конструкций обычный оцинкованный крепёж может быть рациональнее. Для тяжело нагруженных узлов нередко требуется высокопрочная сталь. Для агрессивных химических сред стандартной A4 иногда недостаточно, и применяются специальные сплавы. Грамотный выбор начинается не с названия материала, а с анализа всех факторов, действующих на соединение в течение расчётного срока службы.

Крепёж остаётся надёжным тогда, когда его характеристики согласованы с конструкцией: резьба соответствует ответной детали, прочность подтверждена расчётом, сталь выдерживает среду, затяжка создаёт требуемое усилие, а способ стопорения учитывает вибрацию. Такой подход превращает небольшой металлический элемент из расходной детали в полноценно рассчитанную часть инженерной системы.